Решение задать сферический подшипник или шарнирный наконечник из нержавеющей стали почти никогда не определяется прочностью — оно определяется коррозионным воздействием. У нержавеющего шарнирного наконечника обычно ниже номинальная нагрузка, чем у эквивалентной детали из хромомолибдена, и он дороже углеродистой стали. Его выбирают потому, что среда уничтожит всё остальное, а не потому, что он самый прочный вариант на полке.
Среды, которые действительно его требуют
Шарнирные наконечники из нержавеющей стали — правильный выбор, когда шарнир подвергается длительной влажности, химическому воздействию или требованиям гигиены, из-за которых покрытая углеродистая сталь ржавела бы или загрязняла:
- Морская и прибрежная среда — брызги солёной воды, влажность или прямое воздействие, при которых углеродистая сталь заржавела бы и заклинила подшипник за сезон.
- Пищевая, напиточная и фармацевтическая переработка — частая мойка под высоким давлением агрессивными дезинфицирующими средствами, которые разъедали бы или отслаивали бы покрытие.
- Химические и промышленные процессы — постоянное воздействие слабых кислот, едких чистящих средств или растворителей.
- Наружные/открытые применения, где важен и внешний вид — видимые тяги, где не нужна покрытая отделка, которая в итоге стирается.
Где нержавейка — неверный выбор: подвеска или рулевое с тяжёлыми ударными нагрузками (выигрывает запас хромомолибдена по усталости и ударам), строгие бюджеты веса (вместо неё алюминий или титан) или сухое внутреннее оборудование с ограниченным бюджетом (покрытая углеродистая сталь гораздо дешевле, а влажность не играет роли).
Ошибка большинства покупателей: считать «нержавейку» одной маркой
Здесь большинство руководств останавливаются слишком рано. «Нержавеющая сталь» — не единый материал с одним уровнем коррозионной стойкости: выбор марки имеет огромное значение, и в отрасли есть стандартный способ его количественно выразить — PREN, эквивалент стойкости к питтингу (Pitting Resistance Equivalent Number).

PREN = %Cr + 3.3 × %Mo + 16 × %NХром стабилизирует пассивную оксидную плёнку, дающую нержавейке коррозионную стойкость. Молибден стабилизирует эту плёнку именно против воздействия хлоридов, поэтому в формуле ему придан такой большой вес. Приблизительные значения PREN для марок, актуальных для шарнирных наконечников:
| Класс | PREN | Где это действительно уместно |
|---|---|---|
| 304 / 304L | 18–20 | Не морская среда, только случайная влажность |
| 316 / 316L | 24–26 | Защищённое побережье, мойка с хлором, пресная вода с загрязнением хлоридами |
| Дуплекс 2205 | 32–36 | Зона брызг, периодический контакт с морской водой |
| Супердуплекс 2507 | 40–43 | Постоянное погружение в морскую воду, офшор/подводные условия |
| 17-4PH | ~24–30 (зависит от термообработки) | Сильно нагруженные морские тяги, которым нужна прочность, а не дополнительная коррозионная стойкость |
Цифры по одному подробному стороннему металлургическому справочнику (ssprofab.com); сама формула PREN — стандартный, публично документированный расчёт, не принадлежащий этому источнику.
Рефлекторное допущение «316 = морская марка, готово» неверно для постоянного погружения в морскую воду. PREN 24–26 у 316 покрывает защищённое прибрежное применение, ограниченное воздействие брызг и мойку с хлором — это правильный и самый распространённый выбор для большей части морских применений шарнирных наконечников. Но для прямого постоянного погружения в морскую воду общепринятый офшорный инженерный порог — PREN выше 40, что приводит к супердуплексу 2507, а не к 316. Если ваше применение действительно погружено, а не просто обрызгано или защищено, убедитесь, что марка проходит этот порог, прежде чем считать, что «нержавейка» решила проблему.
Почему 17-4PH встречается в морских спецификациях (не ради коррозионной стойкости)
У 17-4PH примерно тот же диапазон PREN, что и у 316, — его преимущество по коррозионной стойкости над 316 — не причина его выбирать. Причина механическая: в состоянии H900 (пиковое старение) 17-4PH достигает предела текучести примерно 1 000–1 170 МПа против около 205 МПа у отожжённой 316. Для сильно нагруженной морской тяги, где 316 не может обеспечить требуемую номинальную нагрузку при разумном сечении, 17-4PH даёт прочность, мало жертвуя коррозионными свойствами.
Одна важная оговорка: состояние H900 в целом следует избегать для деталей, подверженных морской воде, потому что склонность к коррозионному растрескиванию под напряжением (SCC) максимальна при пиковой прочности. Перестаренные состояния, такие как H1025 или H1075, жертвуют частью пиковой прочности ради заметно лучшей стойкости к SCC в хлоридных средах — компромисс, задокументированный в металлургических исследованиях условий старения 17-4PH. Если вы задаёте 17-4PH для морской тяги, состояние термообработки важно не меньше выбора сплава.
Аспект, о котором почти никто не говорит: геометрия шарнирного наконечника ускоряет коррозию
Общие сравнения нержавеющих сталей берут за эталонную форму плоский пруток или трубу. Шарнирный наконечник не плоский — у него три конкретные геометрические особенности, создающие локальные обеднённые кислородом карманы, где хлориды концентрируются быстрее, чем на открытой поверхности:

- Кольцевой зазор между шаром и корпусом — узкий зазор у отверстия, где шар встречается с кромкой корпуса, заполняется морской водой, кислород в нём истощается, а концентрация хлоридов растёт. Это хрестоматийная геометрия щелевой коррозии, которая начинается при более низких концентрациях хлоридов, чем питтинг на открытой поверхности той же марки.
- Впадина резьбы на резьбовом хвостовике — впадины резьбы одновременно концентраторы напряжений и щелевая геометрия, особенно там, где зацепление резьбы не на полную глубину.
- Отверстие под болт через шар — зазор вокруг болта, проходящего через шар, может задерживать влагу, а болт из разнородного металла (напр., покрытой стали) создаёт гальваническую пару, ускоряющую коррозию крепежа.
Это важно на практике: у 316 критическая температура щелевой коррозии (CCT, по испытаниям ASTM G48) около 0 °C в агрессивных хлоридных испытаниях, — а значит, шарнирный наконечник из 316, который в данной морской среде сопротивлялся бы питтингу на открытой поверхности, всё равно может развить щелевую коррозию в зазоре «шар—корпус» в тех же условиях. PREN предсказывает стойкость к питтингу на открытой поверхности; он напрямую не предсказывает щелевую коррозию в этих местах с малым зазором.
Обработка поверхности меняет результат — даже у той же марки
Два шарнирных наконечника, обточенных из одного и того же прутка 316, могут иметь существенно разную коррозионную стойкость в зависимости от чистоты поверхности:
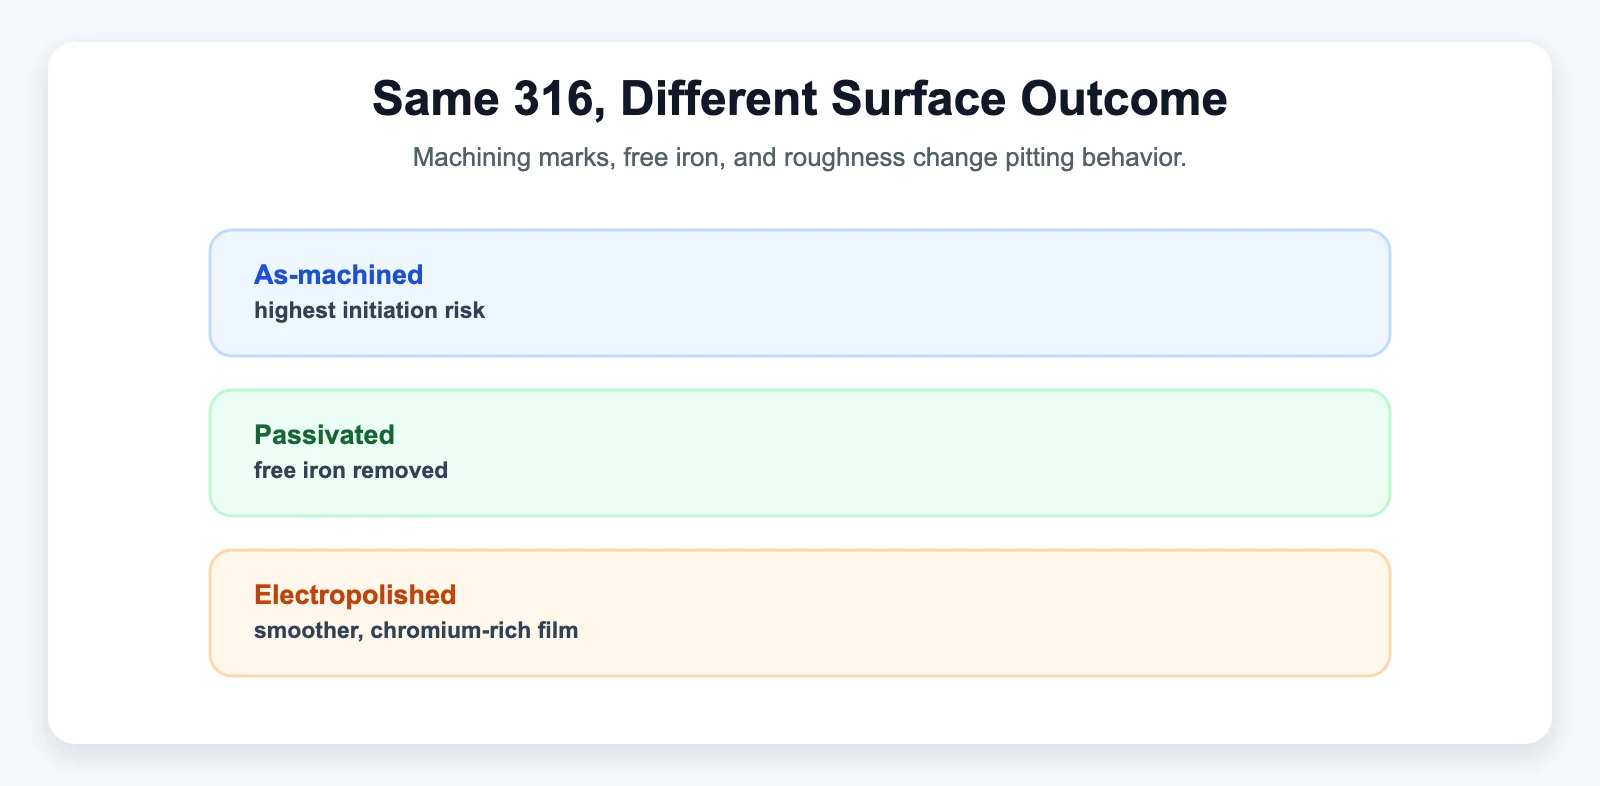
- Пассивация (ASTM A967) удаляет свободное железо, вдавленное в поверхность при обработке, которое иначе создаёт гальванические микроэлементы, запускающие питтинг при гораздо меньших концентрациях хлоридов. Она стоит очень мало относительно стоимости детали и, по данным источника, всё равно часто опускается в спецификациях.
- Электрополировка идёт дальше: она сглаживает неровности поверхности, уменьшает места зарождения питтинга и создаёт более толстую, более богатую хромом пассивную плёнку, чем одна механическая полировка. На поверхностях шара и отверстия корпуса она, в частности, уменьшает микрощелевую геометрию, создаваемую шероховатостью.
- Дробеструйное упрочнение (shot peening) вносит сжимающие остаточные напряжения, которые не предотвращают образование питтингов, но прерывают переход от питтинга к трещине коррозионного растрескивания под напряжением — актуально для морских шарнирных наконечников при многоцикловой усталости.
Если вы задаёте нержавеющую сталь для морского применения, спросите, какую обработку поверхности получает деталь, — одна марка дело не доделывает.
Решение в двух словах
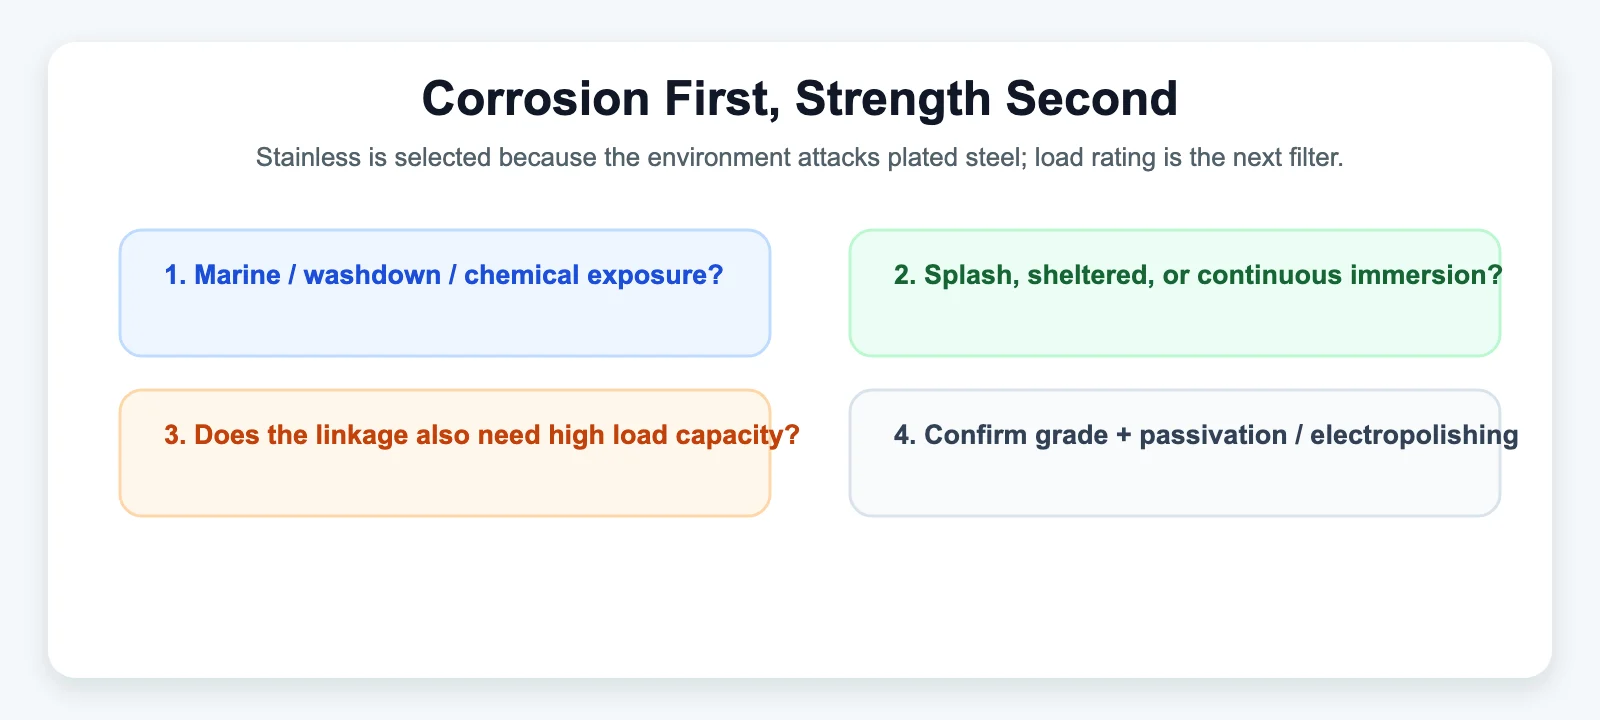
Задавайте эти вопросы по порядку:
- Воздействие морское, мойка или химическое? Если нет, нержавейка вам, вероятно, не нужна — покрытая углеродистая сталь или хромомолибден экономичнее.
- Если морское — защищённое/брызги или постоянное погружение? Защищённое/брызги → обычно подходит 316. Постоянное погружение → подтвердите PREN 40+ (супердуплекс 2507), а не 316.
- Нужна ли тяге ещё и высокая механическая несущая способность? Для эксплуатации в хлоридной среде рассмотрите 17-4PH в перестаренном состоянии (H1025/H1075), а не H900.
- Какую обработку поверхности реально получает предложенная деталь? Как минимум пассивацию; электрополировку для поверхностей шара/корпуса в зоне брызг или при постоянном воздействии.
Читайте также: Хромомолибден (4130) или углеродистая сталь: что подходит для вашей сборки? · Алюминиевые шарнирные наконечники: плюсы, минусы и выигрыш в весе · Титановые шарниры Хейма: стоят ли они своих денег? · Морские применения: как предотвратить закисание в солёной воде