Оптовые запчасти и аксессуары aftermarket для ATV/UTV и внедорожников
SYZ Machine располагает собственным цехом ЧПУ-обработки, ориентированным на компоненты для ATV/UTV, бездорожья, автоспорта и промышленности. Пришлите чертёж, 3D-файл или физический образец — и наши инженеры превратят его в рассчитанную, проверенную и готовую к производству деталь — от первой партии прототипов до повторяющегося серийного выпуска по конкурентной заводской цене.
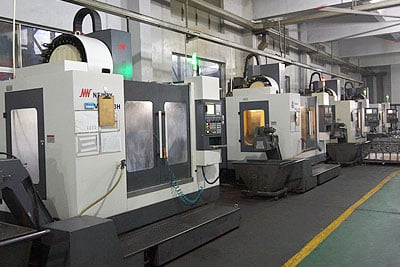
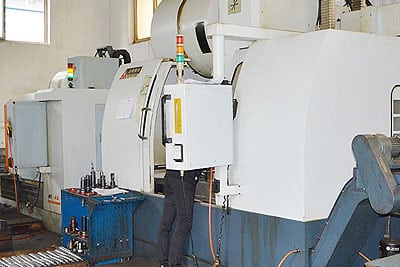
Как производитель ЧПУ-обработки, специализирующийся на деталях для ATV/UTV, бездорожья и гоночных автомобилей, SYZ Machine оснащена современными цехами и передовым оборудованием. Те же мощности обслуживают клиентов из автомобильной, аэрокосмической, промышленной и энергетической отраслей.
Покупка деталей с ЧПУ-обработкой редко сводится к цене за штуку. Важно, понимает ли поставщик, что деталь должна выдержать — UTV мощностью 300 л.с., приземляющийся на каменный выступ, гидравлическую вилку под циклической нагрузкой или прецизионный кронштейн, который должен сохранить базу после анодирования.
Мы обрабатываем компоненты транспортных средств и промышленные детали с 1999 года. Наш завод в Нинбо и аффилированные производственные площадки в Цзянсу располагают 48 станками в Нинбо, 12 токарными, 4 шлифовальными, 3 сверлильными, 3 резьбонарезными и 2 фрезерными станками, с месячной мощностью 200 000 штук на оценённой SGS площадке в Уси по наконечникам и шаровым опорам — для компонентов подвески, рулевого управления, трансмиссии и кузова.
Поскольку мы также разрабатываем и продаём собственные линейки подвески и рулевого управления, мы читаем чертежи как инженер по деталям: указываем на стенку, которая будет вибрировать, резьбу, которая будет задираться, или покрытие, которое съест ваш допуск, — до того, как это станет отклонённой отгрузкой. Подробнее о SYZ Machine.
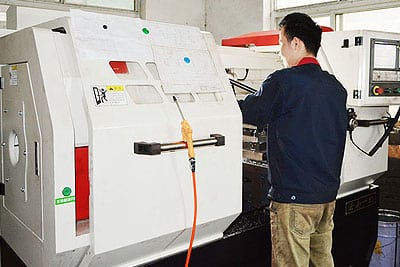
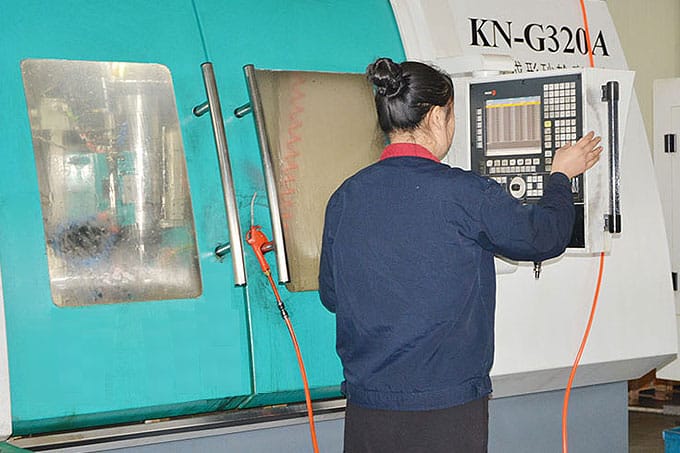
ЧПУ-обработка — обработка с числовым программным управлением — это производственный процесс, в котором станки под управлением компьютера удаляют материал с заготовки, чтобы получить нужную форму или изделие. Станки следуют заранее запрограммированным инструкциям, созданным по вашей CAD-модели, поэтому процесс идёт с одинаково высокой точностью и на детали номер один, и на детали номер десять тысяч.
Именно эта повторяемость объясняет, почему ЧПУ-обработка широко используется в промышленности для производства сложных и точных деталей и компонентов: она держит жёсткие допуски на сложной геометрии без вложений в оснастку, которых требуют литьё или ковка, и работает как с металлами, так и с пластиками.
Для малых и средних объёмов, нестандартной геометрии и деталей, которые должны быть размерно точными с первого раза, ЧПУ-обработка обычно самый быстрый путь от чертежа до детали, которую можно установить и испытать.
Большинство нестандартных деталей изготавливается одним из процессов ниже или их сочетанием. Назовите деталь, и мы подтвердим маршрут — в том числе то, не дешевле ли выполнить требования чертежа вторичной операцией.
Вращающийся режущий инструмент удаляет материал с неподвижной заготовки. Это самый распространённый вид ЧПУ-обработки, применяемый для корпусов, кронштейнов, плит, коллекторов и любых призматических деталей. Мы используем 3-, 4- и 5-осевые фрезерные центры, поэтому поднутрения и элементы на нескольких гранях получаются за меньшее число установов — а меньше установов означает меньше накопленного допуска.
Заготовка вращается, пока режущий инструмент удаляет материал, создавая цилиндрические детали — валы, болты, винты, втулки, проставки и резьбовые гильзы. Наши 12 токарных станков обеспечивают токарные компоненты большинства наших линеек наконечников и колёсных проставок.
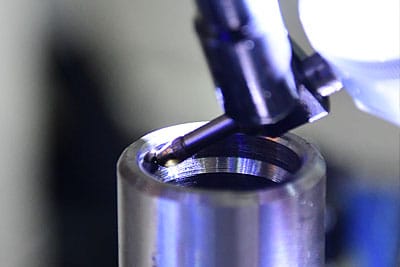
Вращающийся режущий инструмент создаёт отверстия в заготовке — под крепёж, электропроводку, каналы смазки или сопрягаемые компоненты. Положение отверстия, перпендикулярность и чистота поверхности влияют на сборку, поэтому контроль малых и резьбовых отверстий входит в наш стандартный перечень проверок.
Абразивный круг удаляет материал, чтобы достичь точного размера и чистоты поверхности. Шлифование — ответ для закалённых деталей, посадочных мест подшипников и уплотнительных поверхностей, где точённая или фрезерованная поверхность недостаточно точна или гладка.
Инструмент и заготовка погружаются в диэлектрическую жидкость, и электрический разряд эродирует заготовку до нужной формы. Электроэрозия режет закалённую сталь и создаёт острые внутренние углы и пазы, до которых вращающаяся фреза физически не дотягивается.
Лазерный луч режет или гравирует материал; используется для сложных рисунков, точных резов и постоянной маркировки деталей. Другие процессы, включая гидроабразивную резку, плазменную резку и проволочную электроэрозию, можно организовать, если этого требуют материал или толщина.
Больше, чем резка: помимо ЧПУ-обработки мы предлагаем услуги сборки и отделки, сокращающие вашу собственную цепочку поставок. Наши специалисты могут собирать обработанные детали в узлы или готовые изделия — снижая ваши трудозатраты и упрощая логистику — и наносить анодирование, гальванические покрытия, порошковую покраску и другие покрытия, чтобы детали приходили с заданным внешним видом и защитой.
Ниже — некоторые из самых популярных наших обработанных деталей, доступных в разных моделях. Каждая начиналась с чертежа или образца, а теперь обрабатывается, отделывается и упаковывается повторяющимися партиями. Свяжитесь с нами, чтобы узнать больше о любой из них.
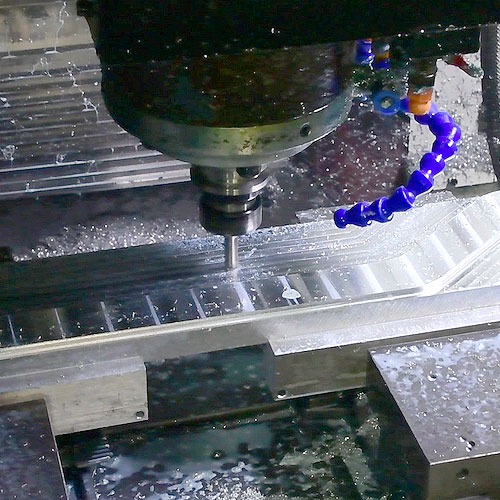
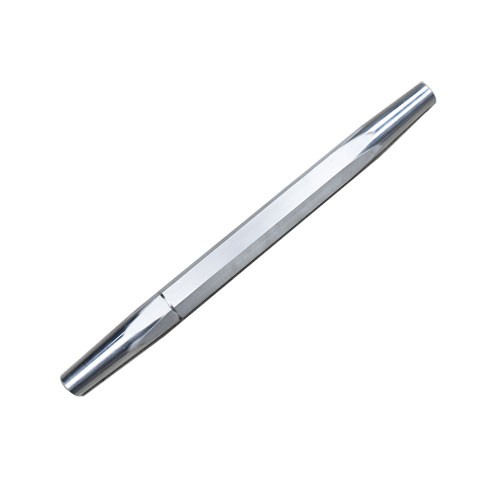
Обработана на ЧПУ из алюминиевой заготовки ради прочности и точной посадки. Профиль с повышенным клиренсом держит тягу вдали от камней и препятствий. Доступны нестандартные размеры, анодированные покрытия и лазерная гравировка бренда.
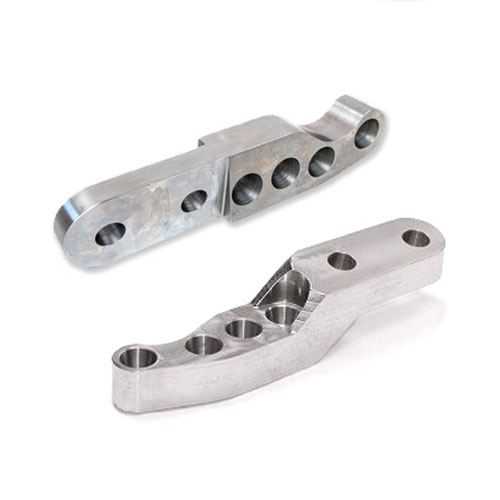
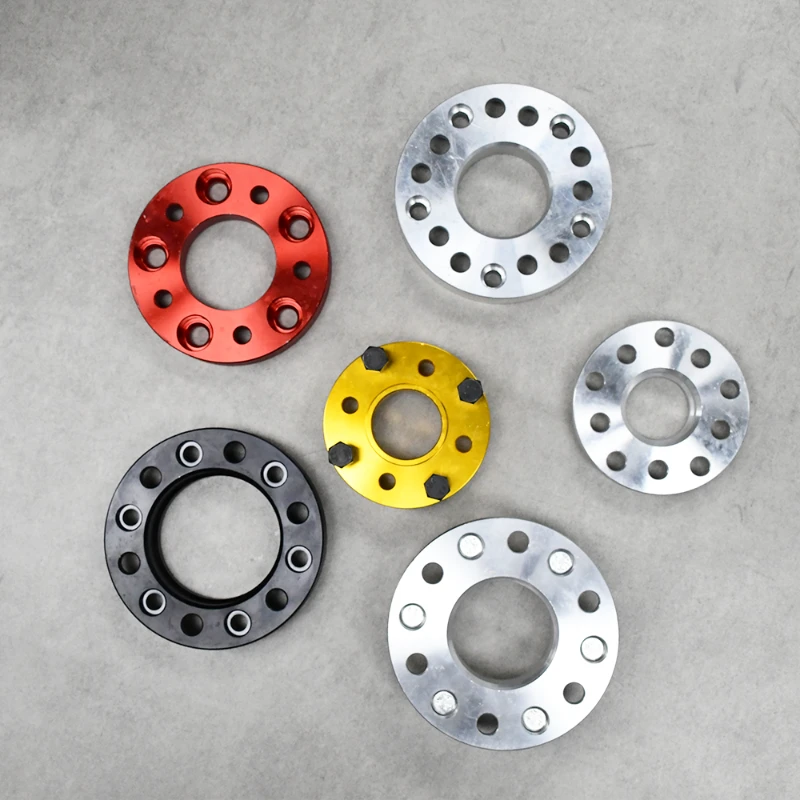
Обработаны из цельной заготовки для коррекции рулевого управления на лифтованных 4×4, Jeep, Ford и Chevy. Возможны нестандартные размеры и шаг отверстий, необработанная, анодированная или окрашенная отделка и гравировка логотипа.
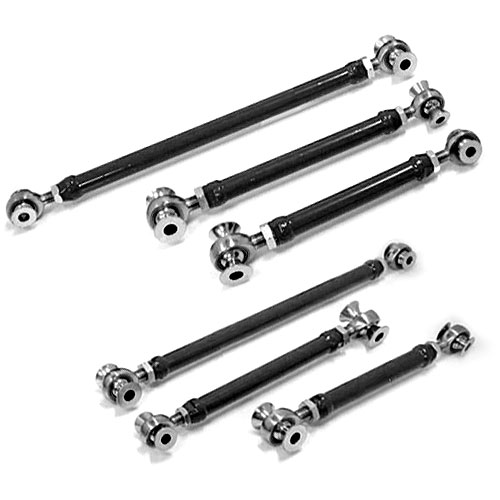
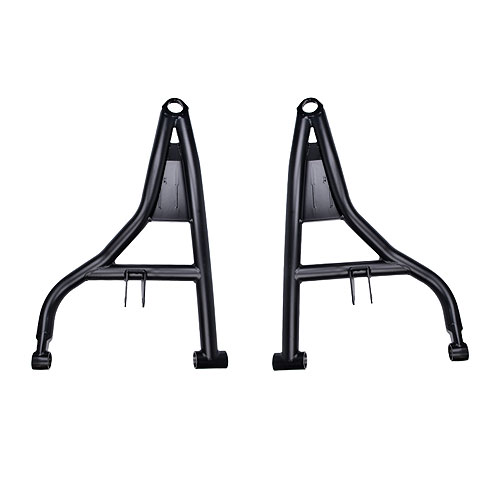
Программа обработки плюс сборки: рычаги подвески с наконечниками, проставками, кронштейнами и крепежом поставляются одним комплектом, с полиуретановыми втулками по запросу. Показывает, как обработка, узловая сборка и упаковка сочетаются в одном заказе.

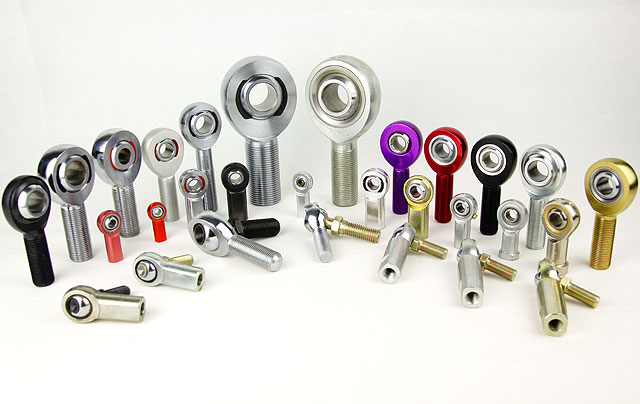
Обработанные корпуса в паре с нашими усиленными наконечниками дают тягу регулируемой длины. Нестандартные длины, логотипы и покрытия — на условиях OEM/ODM — типичная программа обработки плюс компонента.
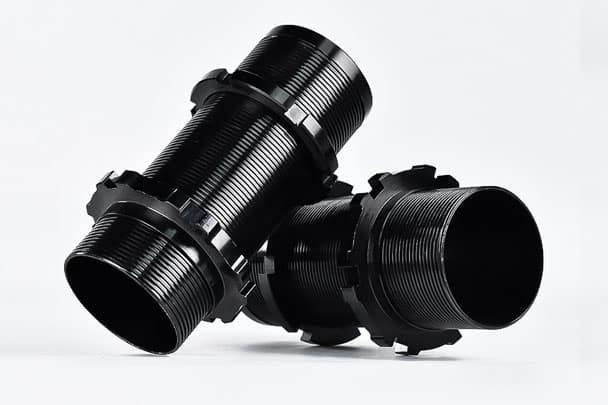
Прецизионно обработанные резьбовые гильзы и кольца со шкалами регулировки, выпускаемые для настройки клиренса на уличных, внедорожных и спортивных машинах. Подходящий крепёж койловеров можно изготовить в комплект.
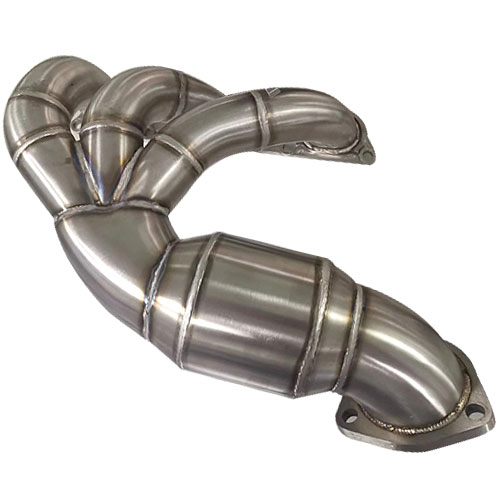
Обработанные фланцы и прецизионное изготовление из титана и нержавеющей стали с полированной, шлифованной и другими премиальными отделками поверхности. Доказательство того, что наш ассортимент материалов выходит далеко за рамки обычного 6061.
Выбор материала определяет стоимость, прочность, коррозионный ресурс и то, как деталь будет отделана. Ниже — марки, которые мы обрабатываем чаще всего. Если вашей марки нет в списке, пришлите спецификацию, и мы подтвердим наличие и обрабатываемость.
| Материал | Распространённые марки | Свойства |
|---|---|---|
| Алюминиевый сплав | 6061 / 5052 / 2024 / 6063 / 7050 / 7075 | Лёгкий и хорошо обрабатываемый; хорошая коррозионная стойкость. 6061 — вариант по умолчанию для кронштейнов и корпусов, 7075 — где важнее всего отношение прочности к весу — как в наших реактивных тягах из заготовки 7075. |
| Сплав меди / бронзы / латуни | 101 / C110 / C932 / 260 / 360 | Хорошая тепло- и электропроводность; хорошая прочность и пластичность; легко обрабатывается. Применяется для втулок, электрических контактов и дорожек подшипников. |
| Сплав нержавеющей стали | 15-5 / 17-4 / 18-8 / 303 / 316 / 316L / 416 / 410 / 420 / 440C | Высокая коррозионная стойкость; высокая прочность и твёрдость; хорошая износостойкость; выдерживает высокие температуры. Стандартный выбор для морских, пищевых и околомедицинских деталей. |
| Легированная сталь | 1018 / 1215 / 4130 / 4140 / 4310 / 300M | Высокая прочность и вязкость; хорошая обрабатываемость; хорошая усталостная стойкость; можно термообработать для повышения твёрдости. Хромомолибден 4130 — рабочая лошадка наших внедорожных деталей тяг. |
| Цинковый сплав | Распространённые марки для литья под давлением и обработки | Лёгкий и хорошо обрабатываемый; хорошая размерная стабильность. |
| Титановый сплав | Ti-6Al-4V и аналоги | Высокое отношение прочности к весу; отличная коррозионная стойкость и работа при высоких температурах. Часто выбирается для ответственного прецизионного крепежа, где важны масса и коррозионная стойкость. |
| Материал | Свойства |
|---|---|
| HDPE — Полиэтилен высокой плотности | Хорошая химическая стойкость, ударная прочность, низкое влагопоглощение. |
| UHMW — Сверхвысокомолекулярный полиэтилен | Отличная износо- и абразивостойкость, низкий коэффициент трения и высокая ударная прочность — то же семейство, что и в наших втулках подвески из UHMW. |
| PEEK — Полиэфирэфиркетон | Отличная термостойкость, химическая стойкость и механическая прочность. |
| ABS — Акрилонитрилбутадиенстирол | Хорошая ударная прочность, вязкость, низкая стоимость. |
| PP — Полипропилен | Хорошая химическая стойкость, высокая усталостная прочность, низкое влагопоглощение. |
| PS — Полистирол | Хорошая оптическая прозрачность, жёсткость, низкая стоимость. |
| PC — Поликарбонат | Хорошая ударная прочность, вязкость и оптическая прозрачность. |
| PVC — Поливинилхлорид | Хорошая химическая стойкость, огнестойкость, низкая стоимость. |
| POM — Полиоксиметилен (ацеталь) | Хорошая размерная стабильность, низкое трение, высокая жёсткость. |
| PTFE — Политетрафторэтилен | Отличная химическая стойкость, низкий коэффициент трения и термостойкость — материал вкладыша самосмазывающихся сферических подшипников. |
| Акрил — PMMA (полиметилметакрилат) | Хорошая оптическая прозрачность, высокая твёрдость поверхности. |
| Нейлон — Полиамид | Хорошая износостойкость, вязкость, низкий коэффициент трения. |
Общие допуски и прецизионные допуски — два разных уровня, применимых к деталям с ЧПУ-обработкой, — и разрыв между ними — решение не только инженерное, но и стоимостное.
Общие допуски — это допустимые отклонения размера, приемлемые для большинства применений; обычно они выражаются диапазоном значений или процентом от измеряемого размера. Конкретные значения зависят от обрабатываемого материала, применяемого процесса и требований применения.
Наш стандарт: ±0,127 мм для металла и ±0,254 мм для пластика — что соответствует ±0,005 дюйма и ±0,010 дюйма и в целом совпадает со средним классом ISO 2768, по которому рассчитывается большинство обработанных металлических деталей.
Прецизионные допуски — более высокий уровень, требующий более точных методов обработки и измерения — более жёсткого закрепления, более медленных режимов резания, контроля в процессе обработки и часто шлифования или развёртывания после фрезерования.
Такие допуски обычно применяют там, где нужны предельная точность, прослеживаемость или контроль под конкретное применение. Если вам нужны прецизионные допуски, свяжитесь с нашим отделом продаж, чтобы правильный технологический маршрут был рассчитан, а не угадан.
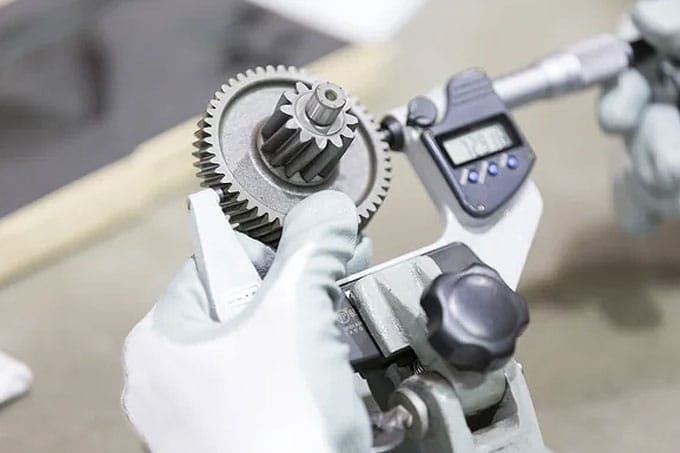
Практический совет, который экономит деньги: если задавать допуск на каждый размер одинаково, вы платите за самый жёсткий везде. Отмечайте только элементы, которые действительно определяют посадку — посадочные отверстия подшипников, сопрягаемые поверхности, схемы отверстий — а остальное оставляйте по общему допуску. Мы указываем на избыточные допуски при расчёте, а не молча выставляем за них счёт.
Отделка — не косметика. Она меняет коррозионный ресурс, характер износа, трение, блики и — если покрытие достаточно толстое — готовый размер. Выбирайте её на стадии чертежа, а не после первого образца.
| # | Шероховатость поверхности | Что делает и где применяется |
|---|---|---|
| 1 | Притирка | С помощью абразивных материалов достигается очень высокая плоскостность, параллельность и качество поверхности металла. Часто применяется при производстве оптических компонентов, прецизионных подшипников и других высокоточных деталей, где критична чистота поверхности. |
| 2 | Полировка | С помощью абразивных материалов с поверхности снимается небольшое количество материала, в результате чего она становится гладкой и блестящей. Улучшает внешний вид, убирает царапины и дефекты поверхности, повышает стойкость к коррозии и износу. |
| 3 | Гальваническое покрытие | Покрывает металлическую поверхность тонким слоем другого металла, повышая коррозионную стойкость и износостойкость. Твёрдое хромирование — распространённый выбор для валов и штоков со скользящим контактом. |
| 4 | Анодирование | Электрохимический процесс, формирующий защитный оксидный слой на металлической поверхности. Обеспечивает коррозионную стойкость, повышает износостойкость и предлагает широкий выбор цветов — стандартное покрытие большинства наших деталей из алюминиевой заготовки. Учтите, что анодирование воспроизводит любую текстуру под ним, поэтому предварительная гидропескоструйная или полировальная обработка даёт ровный матовый вид. |
| 5 | Пассивация | Удаляет загрязнения с поверхности металлических деталей и формирует тонкий оксидный слой, предотвращающий коррозию. Широко применяется для нержавеющей стали и других сплавов, чтобы увеличить срок службы и долговечность детали. |
| 6 | Чёрное покрытие | Применяется в автомобилестроении, авиакосмической отрасли и оружейной промышленности для эстетичной чёрной отделки или повышения коррозионной стойкости. Также снижает блики на металлических поверхностях, улучшает смазываемость и повышает долговечность. |
| 7 | Паркеризация | Также известна как фосфатирование; создаёт пористое коррозионностойкое покрытие матово-серого или чёрного цвета. Повышает стойкость к ржавчине и даёт хорошую поверхность для удержания масла. Распространена на оружии, автомобильных деталях и узлах машин, которым нужно прочное защитное покрытие. |
| 8 | Порошковая покраска | Даёт прочное, долговечное покрытие, устойчивое к царапинам, сколам и выцветанию, доступное в разных цветах и текстурах. Толщину покрытия необходимо тщательно контролировать, чтобы оно не вывело обработанные размеры или допуски за пределы спецификации. |
| 9 | Шлифовка щёткой | Металлической щёткой создаётся рисунок линий на поверхности металлической детали, главным образом для улучшения внешнего вида. Меняя направление и давление щётки, мы получаем нужную текстуру — прямую, вихревую или хаотичную. |
Отделка и шероховатость: стандартная поверхность после обработки обычно имеет Ra 1,6–3,2 мкм (63–125 мкдюйм) с видимыми следами инструмента. Если вашей детали нужно конкретное значение Ra или косметическая поверхность класса A, укажите это на чертеже — это меняет инструмент, подачи, а иногда и сам процесс.
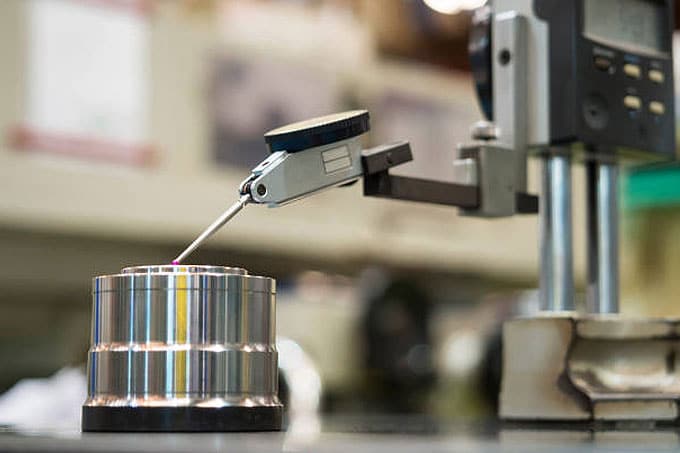
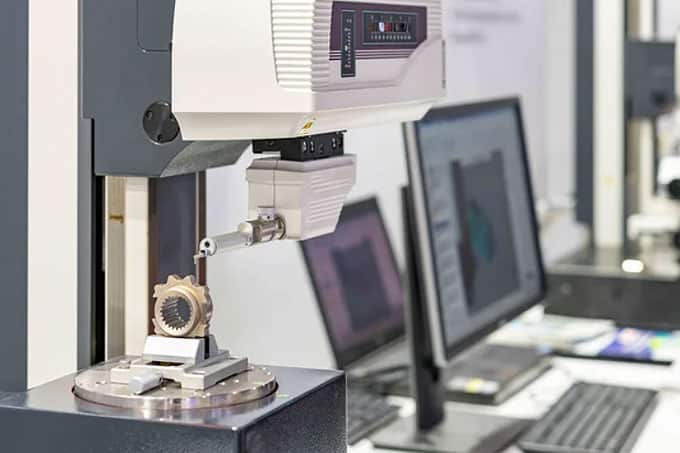
Мы придаём большое значение качеству, ведь наши клиенты рассчитывают, что наши детали и узлы будут работать надёжно и стабильно. Мы используем передовое оборудование и методы, чтобы измерять и проверять размеры, допуски и другие критические характеристики каждого компонента, а наши инженеры и техники контролируют и проверяют каждый этап процесса.
SYZ Machine сертифицирована по ISO 9001 и оценена SGS на месте, имеет собственные НИОКР, прототипирование, испытания на динамометре и испытания на растяжение. Если вашей программе нужен отчёт о контроле первого образца, сертификаты материалов или особый план выборки, сообщите об этом при запросе расчёта, и мы включим это в производственный план. Практический пример — как мы изготавливаем и проверяем реактивные тяги с ЧПУ-обработкой.
ЧПУ-обработка — универсальная технология, применимая практически в любой отрасли, где нужны высокоточные детали и компоненты. Вот отрасли, для которых мы считаем чаще всего.
Кронштейны, корпуса и прецизионный крепёж, для которых контроль допусков, документация по материалам и требования прослеживаемости нужно изучить до расчёта.
Гильзы койловеров, развальные пластины, шестерни, поворотные кулаки, колёсные проставки и коленчатые валы. Наш крупнейший сегмент обработки, из которого выросли и наши собственные линейки продукции.
Детали из нержавеющей стали, титана и конструкционных пластиков для проектов, связанных с медицинскими устройствами, где чертежи, требования к материалам и качество поверхности требуют тщательной проверки.
Оснастка для печатных плат, разъёмы, корпуса датчиков и теплоотводящие корпуса, чаще всего из алюминия или медных сплавов.
Шестерни, подшипники, вилки и гидравлические компоненты. Обработанные штоки поршней и концы вилок — для нас повторяющиеся промышленные программы.
Компоненты часов, камер и мобильных телефонов, где косметическое качество поверхности важно так же, как размер на чертеже.
Обработанный крепёж для промышленных и транспортных программ оборонного назначения; расчёт для каждого случая отдельно — по чертежу, материалу, покрытию, твёрдости и требованиям соответствия.
Наша родная территория: компоненты для ATV/UTV, бездорожья, гоночных автомобилей, мотоциклов, картов и водной техники.
Устаревшие или снятые с производства детали, восстановленные обратным проектированием по физическому образцу — именно так начинается значительная часть наших программ запчастей.
В SYZ Machine мы поддерживаем вас в любое время. Всего 3 шага, чтобы начать!
Отправьте нам запрос с подробностями и поделитесь идеей: 2D-чертёж или 3D-файл, материал, количество, требования к допускам, покрытие и целевое применение. Подойдёт и фото образца — мы регулярно проводим обратное проектирование по физическим деталям.
Мы разрабатываем лучшее решение по вашему запросу и присылаем конкретный расчёт в течение 24 часов. Наши инженеры сначала оценивают технологичность конструкции, а NDA можно подписать до того, как вы поделитесь чем-либо конфиденциальным.
Прототип, контроль первого образца, серийное производство, отделка, сборка, упаковка и отгрузка. И до, и после продажи мы всегда готовы вас поддержать.
Отправьте нам свой проект ЧПУ-обработки, чтобы быстро получить техническую поддержку и расчёт.
Высококачественные прецизионные детали и услуги с ЧПУ — это и есть продукт. Всё ниже — то, как мы обеспечиваем их стабильную повторяемость.
Мы гордимся выпуском высококачественной продукции, соответствующей спецификациям клиентов. Опытные станочники используют современное оборудование и методы, чтобы каждая деталь отвечала строгим стандартам качества, выдерживая жёсткие допуски и сложную геометрию на 3-, 4- и 5-осевых фрезерных станках, токарных станках и роутерах.
Наш оптимизированный производственный процесс выдаёт продукцию быстро и эффективно, не жертвуя качеством и точностью — оценённая SGS площадка в Уси по наконечникам и шаровым опорам обеспечивает месячную мощность 200 000 штук.
Мы стремимся предлагать конкурентные цены, сохраняя высочайшие стандарты качества. Напрямую с завода, без наценки торговой компании между вами и станком.
Наши инженеры и конструкторы работают с вами над оптимизацией конструкций под ЧПУ-обработку, используя современное ПО для анализа модели и минимизации стоимости и сроков. Изменения конструкции, выбор материала и рекомендации по сборке входят в услугу.
Мы собираем детали с ЧПУ в узлы или готовые изделия, чтобы снизить ваши трудозатраты и упростить логистику, и наносим анодирование, гальванические покрытия, порошковую покраску и другое, чтобы придать деталям заданный вид и защиту.
Мы понимаем важность защиты собственных разработок клиентов, поэтому предлагаем NDA для нестандартных проектов — подписываемые до передачи чертежей.
Обработка, термообработка, обработка поверхности, сборка, испытания и упаковка координируются внутри компании на наших площадках в Шанхае, Цзянсу и Нинбо.
Клиенты более чем в 20 странах, ответ 24/7, бесплатные образцы при наличии на складе и беспроблемная доставка по всему миру.
С собственными обрабатывающими центрами ЧПУ и токарными станками мы изготавливаем детали по вашим чертежам или образцам по конкурентной стоимости, а прототипы обычно готовы за 4–6 недель до серийного производства.
Короткие практические руководства нашей инженерной команды, отвечающие на вопросы, которые чаще всего возникают при расчёте.
Полный разбор от заготовки до протокола контроля на реальной серийной детали.
Выбор материала, этапы обработки и почему некоторые конструкции стоят дороже, чем нужно.
Выбор марки алюминия на примере колёсной проставки — та же логика применима к любой детали из заготовки.
Как правильно снять размеры с физического образца, чтобы деталь, воссозданная обратным проектированием, действительно подошла.
Какую систему указывать и ловушки пересчёта, которые порождают непригодные чертежи.
Как указывать резьбу на регулируемых узлах, чтобы обработка и сборка совпадали.
Заказ, образцы, MOQ, сроки, оплата и доставка — ответы в одном месте.
Сравнения материалов, конструкция подвески и производственные заметки, публикуемые регулярно.
Десять видео из цеха о производстве наконечников, шаровых опор, осей, ковки и тяг.
Вопросы, которые покупатели задают нам чаще всего перед первым нестандартным заказом на обработку.
Наш общий допуск — ±0,127 мм для металлических деталей и ±0,254 мм для пластиковых, примерно ±0,005 дюйма и ±0,010 дюйма. Более жёсткие прецизионные допуски доступны для особо ответственных или регулируемых проектов — свяжитесь с нашим отделом продаж и приложите чертёж, чтобы правильный маршрут, закрепление и метод контроля были рассчитаны, а не предположены.
Идеально — 2D-чертёж с допусками плюс 3D-модель (STEP или IGES). Мы также можем рассчитать по эскизу с размерами, фотографиям образца или физическому образцу, присланному на наш завод. Укажите материал, количество, покрытие поверхности и все критические элементы, чтобы первый расчёт был точным, а не предварительным.
Да. Мы предлагаем NDA для нестандартных проектов, потому что понимаем важность защиты собственных разработок клиентов. Попросите об этом при первом контакте, и мы подпишем его до передачи чертежей.
Металлы: алюминий (6061, 5052, 2024, 6063, 7050, 7075), сплавы меди, бронзы и латуни, нержавеющая сталь (303, 316, 316L, 17-4, 15-5, 410, 420, 440C и другие), легированные стали (1018, 1215, 4130, 4140, 4310, 300M), цинковые сплавы и титан. Пластики: HDPE, UHMW, PEEK, ABS, PP, PS, PC, PVC, POM, PTFE, акрил и нейлон. Если вашей марки нет в списке, пришлите спецификацию, и мы подтвердим.
С собственными обрабатывающими центрами ЧПУ и токарными станками мы изготавливаем детали по вашим чертежам или образцам по конкурентной стоимости, а прототипы обычно готовы за 4–6 недель до серийного производства. Фактический срок зависит от наличия материала, сложности детали, операций отделки и количества — мы подтверждаем дату вместе с расчётом.
При фрезеровании вращающийся режущий инструмент удаляет материал с неподвижной заготовки — лучше всего для призматических деталей, таких как кронштейны, корпуса и плиты. При точении заготовка вращается, пока режущий инструмент удаляет материал — лучше всего для цилиндрических деталей, таких как валы, болты, винты, проставки и гильзы. Многие детали используют оба процесса: сначала точатся, затем фрезеруются под лыски, отверстия и элементы.
Да. Мы предлагаем анодирование, гальванические покрытия, порошковую покраску, пассивацию, полировку, шлифовку щёткой, чёрное покрытие, паркеризацию и притирку, а наши техники могут собирать обработанные детали в узлы или готовые изделия. Это снижает ваши трудозатраты и упрощает логистику, потому что один поставщик отгружает готовое упакованное изделие вместо россыпи компонентов.
Да. Пришлите физический образец или подробные фотографии с ключевыми размерами, и мы подготовим производственный чертёж, подтвердим материал и покрытие и рассчитаем деталь. Именно так начинается значительная часть наших программ запчастей.
Автомобилестроению и автоспорту, аэрокосмической отрасли, медицине, электронике, промышленности и энергетике, потребительским товарам и обороне — помимо наших основных линеек для ATV/UTV, бездорожья, мотоциклов, картов и водной техники. ЧПУ-обработка подходит практически любой отрасли, которой нужны высокоточные детали и компоненты.
Воспользуйтесь формой ниже или напишите на [email protected] с чертежом, материалом, количеством и покрытием. Наша цель — вернуть конкретный расчёт в течение 24 часов, а наши инженеры укажут всё, что в конструкции можно упростить, чтобы снизить стоимость или срок, до того как вы примете решение.
Поделитесь данными о чертеже или образце, материале, допуске, покрытии и количестве. Мы обязуемся ответить в течение 24 часов.