Термообработка может сдвинуть прочность сферического подшипника или наконечника более чем на 100%, но цифра, которая важнее «насколько прочнее» — где эта прочность реально должна держаться. Наконечник почти никогда не отказывает потому, что материал стержня просто рвётся посередине — он отказывается в концентраторе напряжения: у впадины резьбы, в галтели, в поперечном отверстии. Это различие меняет то, как следует оценивать «лучшую термообработку», и именно эту часть пропускают большинство общих объяснений закалки и отпуска.
Трёхэтапный процесс
Для шарнирного наконечника из закаливаемой легированной стали термообработка на прочность почти всегда следует одной и той же последовательности:
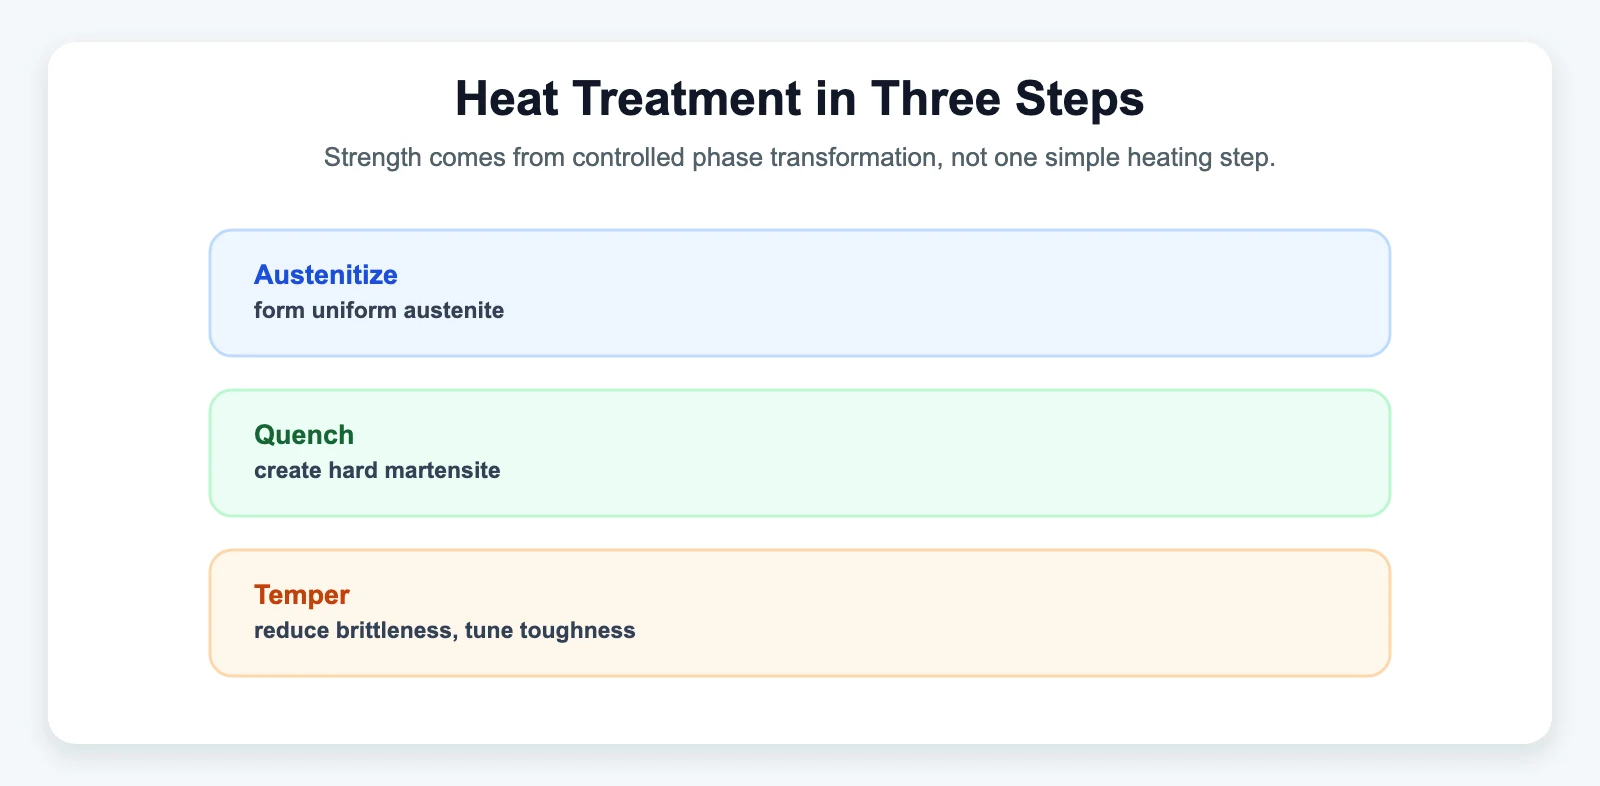
- Аустенитизация — нагрев стали выше критической температуры превращения, растворяющий углерод и легирующие элементы в однородной аустенитной фазе.
- Закалка — быстрое охлаждение (обычно в воде или масле), превращающее аустенит в мартенсит — твёрдую, высокопрочную, но хрупкую микроструктуру со значительными внутренними остаточными напряжениями.
- Отпуск — повторный нагрев закалённой детали ниже критической температуры для снятия хрупкости и остаточных напряжений. С ростом температуры отпуска предел прочности на растяжение снижается, а пластичность и вязкость растут.
Центральный компромисс термообработки: более высокие температуры отпуска обычно снижают прочность, повышая пластичность и вязкость. Правильный баланс зависит от марки стали и назначения.
Конкретная иллюстрация компромисса
Университетское лабораторное исследование (Афинский национальный технический университет, опубликовано в журнале Thermal Processing) провело именно эту последовательность на образцах стали с 0,53 % углерода и непосредственно измерило результат:
| Состояние | Твёрдость (HRC) | Предел прочности на растяжение, прибл. |
|---|---|---|
| Закалённый, без отпуска | 59 | (в исследовании не пересчитано) |
| Закалённый + отпуск при 200 °C | 51 | ~1 734 Н/мм² (~251 ksi) |
| Закалённый + отпуск при 400 °C | 44 | ~1 403 Н/мм² (~203 ksi) |
| Закалённый + отпуск при 600 °C | 38 | ~1 200 Н/мм² (~174 ksi) |
Читайте эту таблицу как иллюстрацию зависимости, а не спецификацию шарнирного наконечника. Это обычная сталь с 0,53 % углерода, испытанная в лабораторных условиях, а не хромомолибденовая 4130 или легированная 4340, из которых на деле делают большинство шарнирных наконечников, и не опубликованный производителем номинал для какой-либо конкретной детали. Однако она чётко показывает форму кривой: прочность стабильно падает с ростом температуры отпуска, и эта зависимость по направлению сохраняется для легированных сталей, реально используемых в шарнирных наконечниках, хотя конкретные цифры различаются.
Для легированных сталей 4130 и 4340 прочность сильно меняется с термообработкой и состоянием проката. Не используйте generic значение сплава для проектирования наконечника; считайте на основе сертифицированного состояния материала и данных конкретного компонента. (Парная статья про хромомоль vs. углеродистую сталь для наконечников подробнее разбирает выбор материала.)
Почему место отказа важнее общей цифры
Предел прочности шарнирного наконечника на растяжение как свойство материала и его прочность как собранной детали — два разных вопроса. Места шарнирного наконечника, которые чаще всего выходят из строя под нагрузкой:
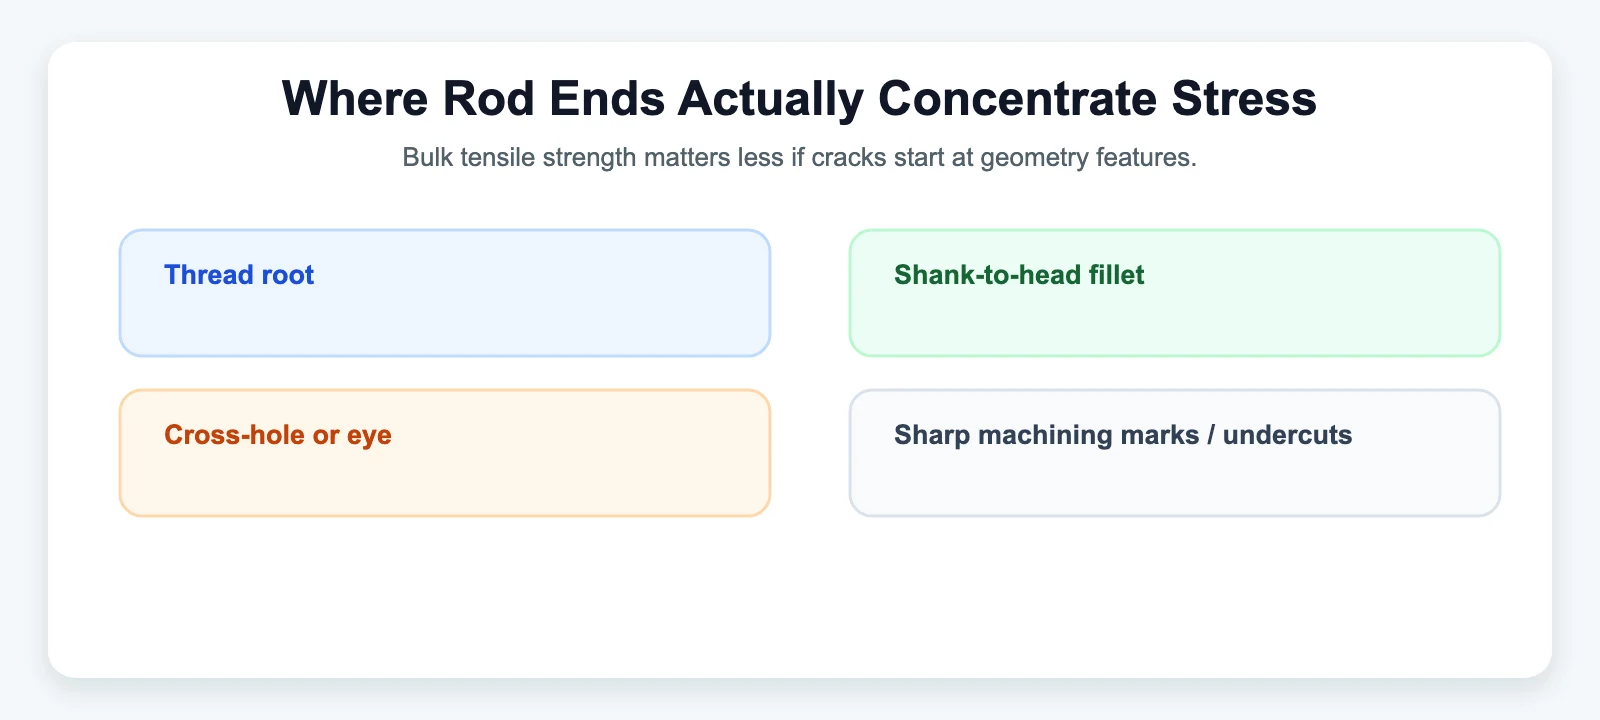
- впадина резьбы, где сам профиль резьбы создаёт концентрацию напряжений
- галтель/переход между хвостовиком и головкой
- поперечное отверстие или проушина, если конструкция их использует
- любой концентратор напряжений, внесённый механической обработкой — острый внутренний угол, след инструмента, проточка
Доведение твёрдости до максимума ради общего предела прочности делает эти места более, а не менее опасными: более высокая твёрдость обычно означает меньшую вязкость разрушения, поэтому трещина, начавшаяся во впадине резьбы или в галтели, распространяется быстрее и с меньшим предупреждением. Лучшая цель — обычно компромисс прочности и вязкости, настроенный на то, где нагрузка реально концентрируется, а не спецификация, просто максимизирующая твёрдость или временное сопротивление изолированно.
Риск после термообработки, связанный с покрытием
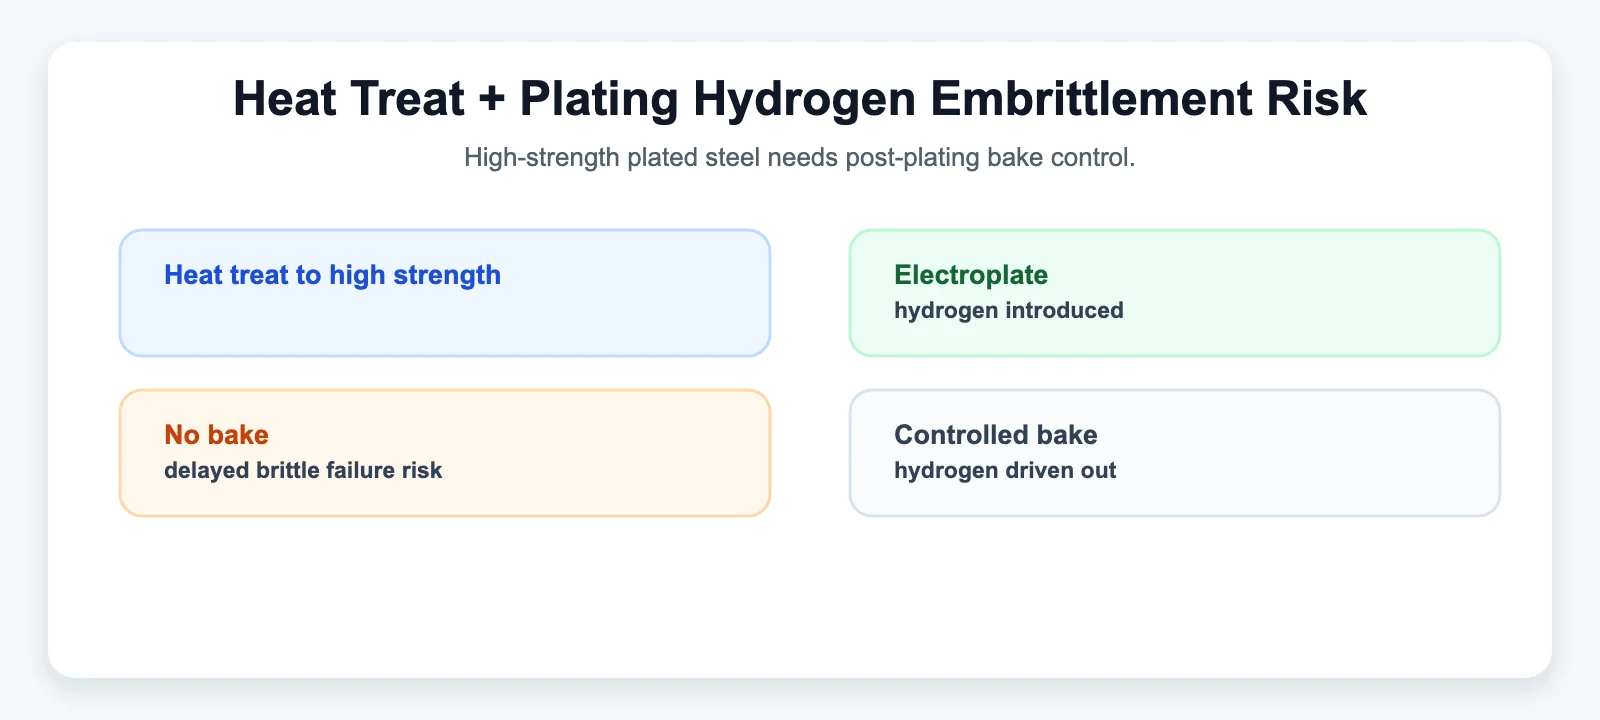
Есть конкретный режим отказа, который стоит отметить, потому что он напрямую связан с шагом из нашей статьи о твёрдом хроме: водородное охрупчивание. Когда деталь из высокопрочной стали (обычно выше ~160 ksi UTS) гальванически покрывается после термообработки — цинк и кадмий классические примеры, но риск относится и к твёрдому хрому — атомарный водород, образующийся при гальванике, может мигрировать в сталь. Под длительной растягивающей нагрузкой поглощённый водород может вызвать внезапное отложенное хрупкое разрушение почти без предупреждения, если деталь не пропекли (контролированный нагрев после покрытия) для удаления водорода. Это реальный, хорошо документированный риск в производстве крепежа и высокопрочных сталей, а не теоретический крайний случай — любой, кто специфицирует термообработанные и затем покрытые наконечники выше этого порога прочности, должен подтвердить, что процесс поставщика включает послепокрытийный прогрев.
Что это значит на практике
Термообработка — не единственная ручка, поворачивающаяся лишь к «прочнее» или «слабее»; это компромисс прочности и вязкости, применяемый к детали, реальный риск отказа которой сосредоточен на конкретных геометрических особенностях, а не равномерно распределён по материалу. Правильная спецификация термообработки для шарнирного наконечника зависит от того, где он, как ожидается, сломается первым, если вообще сломается, а любой последующий этап гальванического покрытия требует собственного контроля процесса, чтобы не внести риск хрупкого разрушения, которого сама термообработка не создавала.
Читайте также: Твёрдый хром: как он повышает ресурс наконечников · Хромомоль (4130) vs. углеродистая сталь: что для вашего билда?