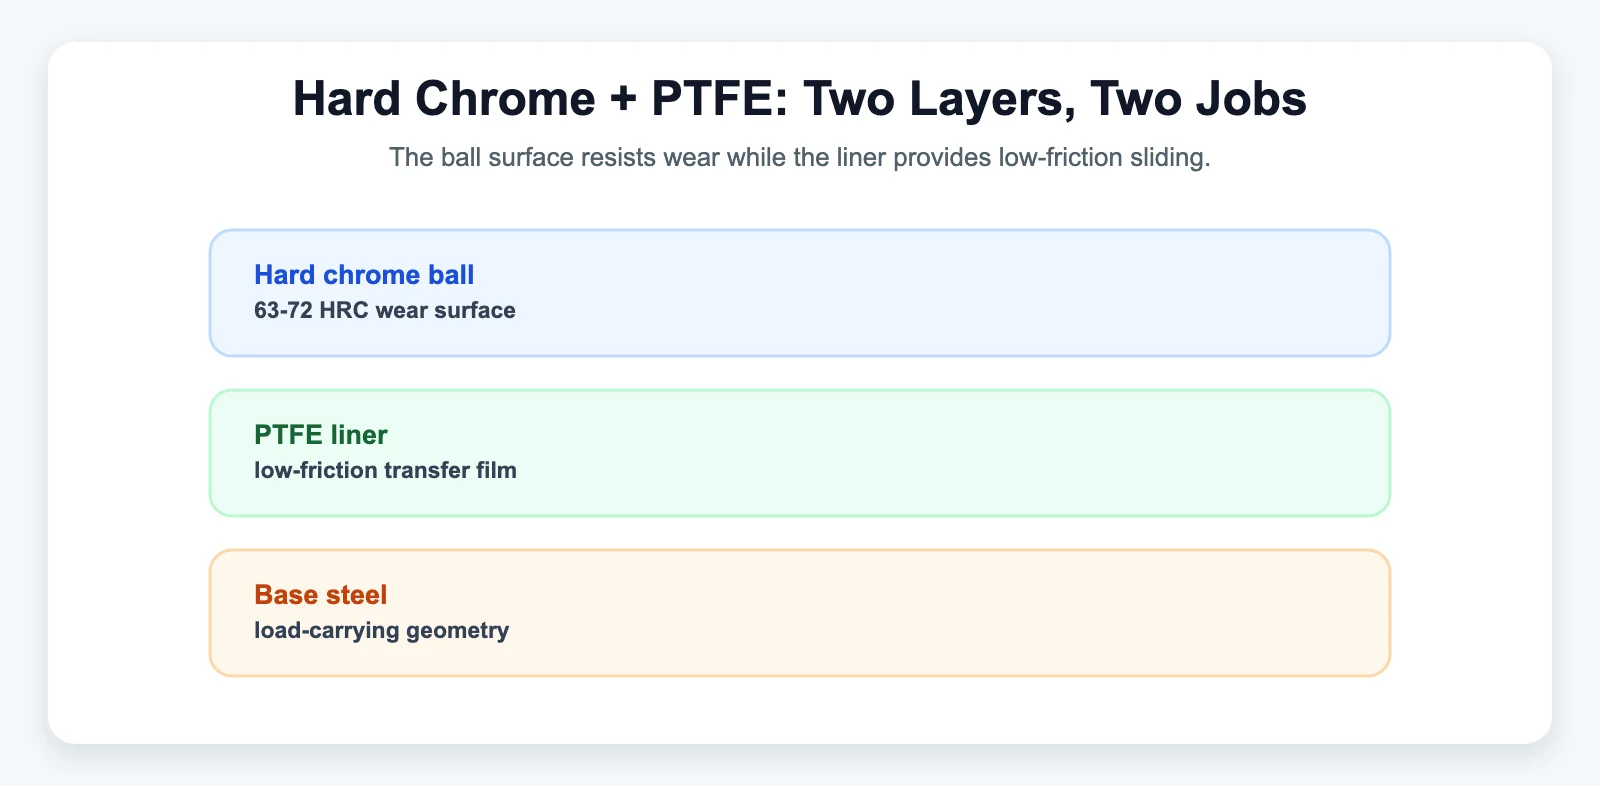
Шар наконечника почти никогда не бывает из голой стали. Практически во всех самосмазывающихся (с PTFE-вкладышем) сферических подшипниках и наконечниках и в большинстве металл-по-металлу конструкций шар покрыт твёрдым хромом — гальванический хромовый слой твёрдостью около 850–1050 HV (63–70 HRC), наносимый контролируемой толщиной от 0,25 до 1000 микрон в зависимости от применения. Этот слой делает три работы сразу: сопротивляется износу, снижает трение о сопряжённую дорожку и защищает базовую сталь от коррозии — и поэтому хромированный шар при той же нагрузке заметно переживает нехромированный.
Что такое твёрдый хром на самом деле
Твёрдый хром (его также называют «промышленным» или «инженерным», в отличие от декоративного хрома автомобильной отделки) осаждается электролитически из ванны с хромовой кислотой. В отличие от декоративного хрома — тонкого косметического слоя поверх никелевой подложки — твёрдый хром наращивается более толстыми функциональными слоями исключительно ради механических характеристик и может наноситься непосредственно на большинство металлических основ, включая легированные стали, из которых обтачивают шары шарнирных наконечников.
Цифры, которые важны
Промышленные справочники по твёрдому хрому обычно обсуждают твёрдость, износо- и коррозионную стойкость, температурную стойкость. Реальные характеристики зависят от толщины покрытия, подготовки поверхности, основы, нагрузки и смазки — требуемые свойства подтверждайте у покрытийщика.
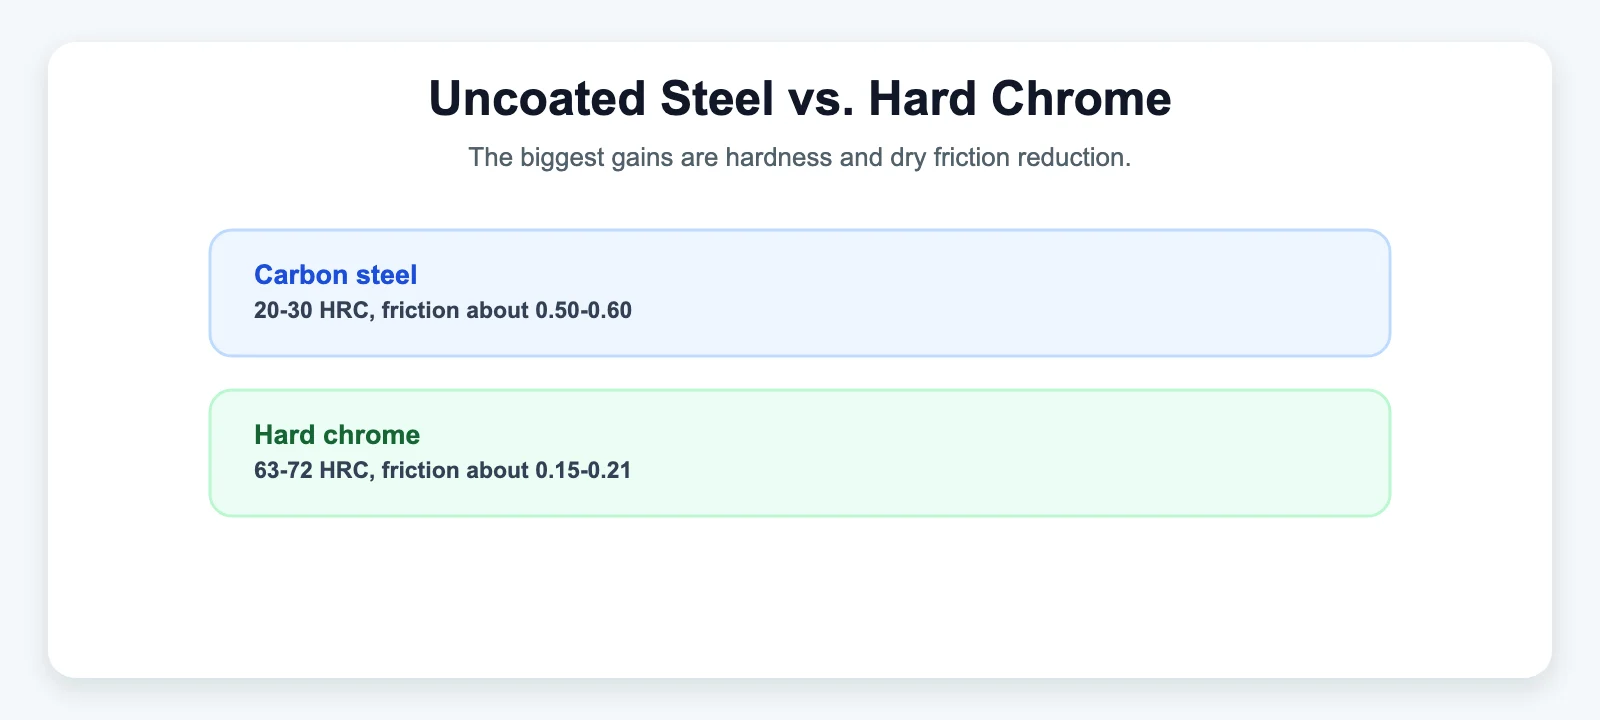
| Свойство | Углеродистая сталь без покрытия | С твёрдым хромированием |
|---|---|---|
| Твёрдость поверхности | 20–30 HRC | 63–72 HRC (850–1050 HV) |
| Коэффициент трения, всухую, по стали | ~0.50–0.60 | ~0.15–0.21 |
| Коэффициент трения, со смазкой | — | ~0.16 |
| Типичная толщина осаждения | — | 0,25–1 000 микрон |
| Рабочая температура | — | От -400 °F до +1 300 °F (один источник; выше ~1 300 °F хром реагирует с угарным газом, парами серы и фосфором) |
Цифра твёрдости — главная: поверхность твёрдого хрома примерно в два-три раза твёрже закалённой легированной стали под ней, что позволяет ей сопротивляться царапинам, задирам и абразивной эрозии от песка, попадающего в шарнир.
Почему меньшее трение важно не меньше твёрдости
Коэффициент трения поверхности твёрдого хрома по стали — примерно 0,15–0,21 всухую — менее чем вдвое меньше, чем при контакте необработанной стали по стали. Меньшее трение означает меньшее выделение тепла на границе «шар—обойма», что для шарнирного наконечника важно в двух отношениях:
- Меньше фрикционного тепла доходит до PTFE-вкладыша. Наконечники с PTFE-вкладышем и так работают на тонкой передаточной плёнке, а не на смазке (см. нашу парную статью как PTFE-вкладыш самосмазывается); более гладкая и твёрдая контрповерхность снижает тепло и абразивный износ, которые вкладыш должен поглощать за срок службы.
- Более медленный износ в конструкциях «металл по металлу». Там, где шар опирается прямо на смазанную обойму, поверхность твёрдого хрома сопротивляется задиру — склонности двух металлических поверхностей переносить материал друг на друга при скользящем контакте, — типичному режиму отказа при временном нарушении смазки.
Что на самом деле значит «продлевает срок службы» — с оговоркой
Гальваническая отрасль обычно называет улучшение ресурса по износу от 2× до 10× по сравнению с деталями без покрытия, причём верхняя часть диапазона приберегается для хорошо контролируемых применений. Эта цифра стабильно встречается в независимых источниках, но это диапазон, а не гарантия: реальный множитель зависит от нагрузки, режима смазки, загрязнения, толщины покрытия и подготовки поверхности перед хромированием. Шар с твёрдым хромом в чистом, хорошо смазанном применении может получить ресурс по износу ближе к нижней границе этого диапазона; шар, подвергающийся абразивному песку и недостаточной смазке, не получит 10× как бы ни было хорошо покрытие. Считайте «до 10×» верхней границей, наблюдаемой в отраслевой литературе, а не спецификацией, которую можно предъявить поставщику без контроля остальной системы.
Где у твёрдого хрома есть реальный предел
Твёрдый хром образует пассивный самозащитный оксидный слой, хорошо противостоящий атмосферному окислению и большинству кислых и щелочных сред. Его единственное задокументированное слабое место — воздействие галогенидов, в частности хлоридов. К этой категории относятся дорожная соль, морские брызги и некоторые промышленные химические среды. Это не повод избегать твёрдого хромирования шарнирного наконечника (по этой самой причине оно остаётся стандартной отделкой по всей отрасли), но стоит знать, что у «коррозионной стойкости» есть граница, и шарнирному наконечнику в среде с большим количеством соли нужен пыльник или уплотнение поверх покрытия, а не вместо него.
Твёрдохромовые покрытия могут иметь микротрещиноватую структуру поверхности, удерживающую смазку, но плотность трещин зависит от процесса покрытия. Запрашивайте у покрытиящика процессно-специфичные данные; не используйте общий счёт трещин как проектную спецификацию.
Экономика: жертвенный слой, который можно нанести заново
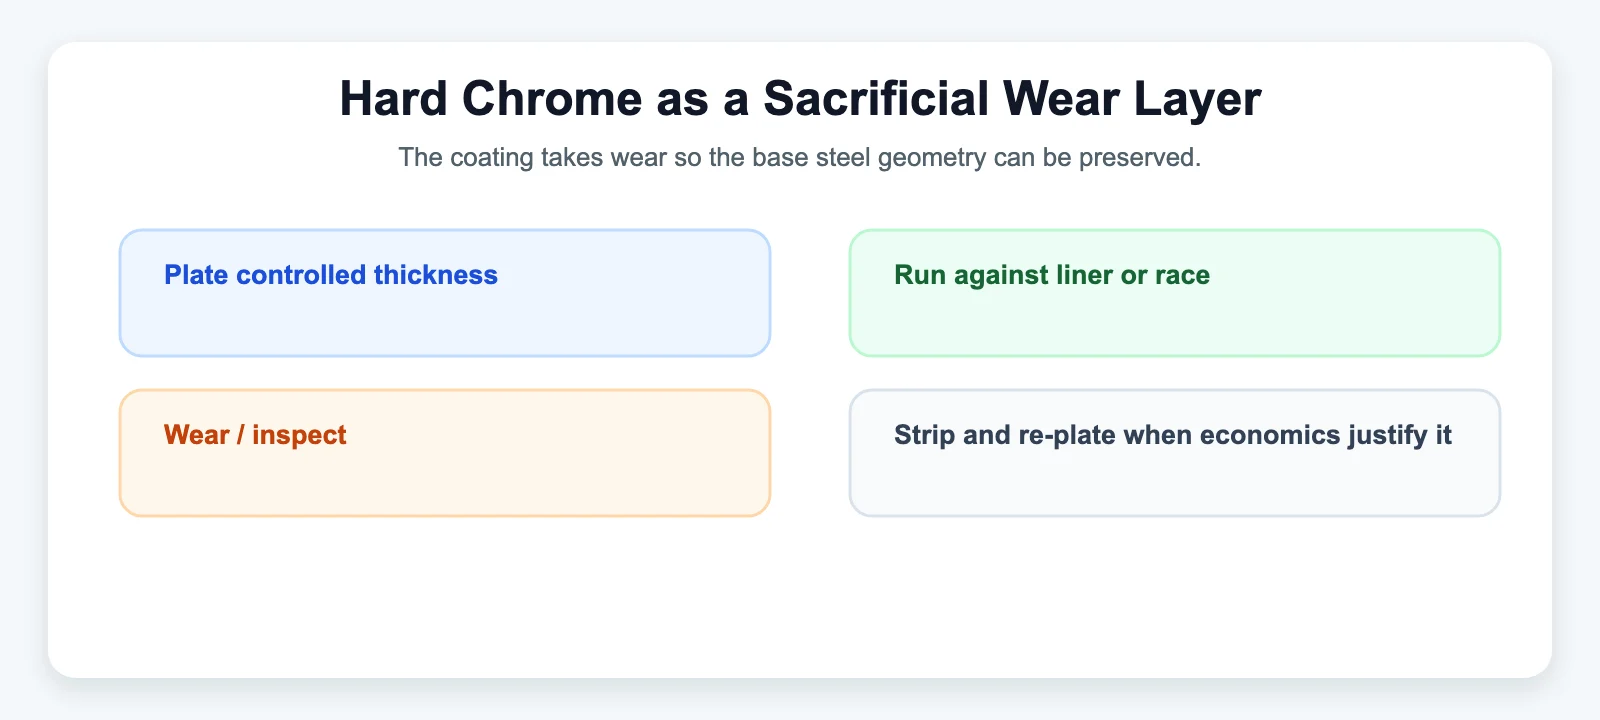
Поскольку твёрдый хром можно химически снять, не повредив основную сталь, изношенную хромированную деталь не нужно выбрасывать — её можно разхромировать, осмотреть, при необходимости прошлифовать и перехромировать до исходного допуска. Для шара шарнирного наконечника это менее важно на уровне отдельной детали (большинство шарнирных наконечников заменяют целиком, а не перехромируют в полевых условиях), но объясняет, почему твёрдый хром остаётся отделкой по умолчанию во всей подшипниковой и гидравлической отраслях: покрытие рассчитано быть изнашиваемым слоем, принимающим повреждения, чтобы несущая геометрия под ним их не принимала.
Читайте также: PTFE (тефлон) вкладыш: как работает самосмазка · Как термообработка влияет на прочность наконечника · Что такое «самосмазывающийся» наконечник?