Поломка продольной тяги на трейле портит не только день. На середине скального подъёма или в глубине пустынного спецучастка сломанный рычаг подвески может означать переворот и очень плохой исход. Но когда закупщики ищут эти детали, разговор обычно остаётся на цене и сроках — а не на производственном процессе, который и определяет, выдержит тяга или рассыплется.
Понимание того, как тяга фрезеруется, доводится и контролируется, скажет о качестве поставщика больше, чем любой спецификационный лист или фото товара. Вот что реально происходит между сырой алюминиевой плитой и готовой деталью, готовой к установке.
Выбор материала: решение между 7075 и 6061
Алюминий доминирует в aftermarket-производстве продольных тяг. Преимущество по соотношению прочность/вес перед сталью реально, обработка чистая, а анодированное покрытие даёт надёжную защиту от коррозии в офф-роуде. Спор не «алюминий или сталь» — вопрос в том, какой алюминий и в каких условиях.
6061-T6 — рабочая лошадка серийного производства: предел текучести около 276 МПа, отличная обрабатываемость, доступный прокат и разумная цена в объёме. Правильный выбор для городских сборок, умеренного офф-роуда и задач, где важнее снижение веса и антикоррозийность, чем пиковая нагрузка.
7075-T6 — выбор для перформанса. С пределом текучести около 503 МПа — почти вдвое выше 6061 — он держит более высокие циклические нагрузки без усталостных трещин. Обратная сторона реальна: дороже и тяжелее в обработке, требует больше внимания к траекториям и режимам резания. Для гоночной техники, специализированных кроулеров и любых задач, где вероятность отказа должна быть максимально близка к нулю, 7075 — правильный материал.
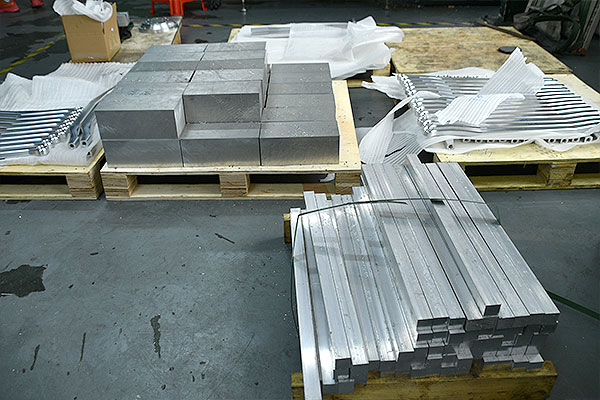
Деталь, отличающая аккуратное производство от халтуры: что происходит с плитой до начала ЧПУ-работ. Материал осматривают на дефекты поверхности — глубокие царапины, поры, включения. Это не косметика: внутренняя раковина в неудачном месте под циклической нагрузкой становится очагом трещины.
Ещё важнее: плита с снятыми напряжениями против обычной.
Алюминиевая плита сохраняет внутренние напряжения от проката. Когда они высвобождаются при агрессивной обработке, деталь ведёт. Для точных работ сразу закладывается стабилизированный материал — ищите маркировки вроде 7075-T7351 или 6061-T651, суффикс «51» означает снятие напряжений растяжением. Обнаружить коробление после финального контроля — значит списать в брак размерно правильную деталь.
Обработка на ЧПУ: двусторонняя работа и стандарт ±0,01 мм
Обработка тяги требует двусторонней работы на ЧПУ: деталь закрепляется, обрабатывается черновым и чистовым проходом с одной стороны, переворачивается и закрепляется заново для второй. Этот переворот вводит первый критический вид отказа. Если повторное закрепление не идентично — если деталь села иначе, чем на первой стороне, — все последующие размеры отсчитываются от смещённой базы. Ошибка накапливается дальше.
Черновая обработка быстро снимает объём торцевыми фрезами большого диаметра на агрессивных режимах. Цель — съём материала, а не точность. Намеренно остаётся припуск 0,15-0,30 мм на сторону под чистовой проход. Сразу чистовые режимы без черновой — потеря времени и ускоренный износ инструмента; полностью убрать припуск — не оставить чистовому проходу места убрать артефакты отжима инструмента.
Чистовая обработка — здесь формируются размеры. Высокие обороты шпинделя, низкая подача, малая глубина. На этом этапе контролируются два размера:
- Межцентровое расстояние монтажных отверстий: допуск ±0,01-0,02 мм для прецизионной работы
- Параллельность и перпендикулярность осей отверстий
Допуск ±0,01-0,02 мм на межцентровое расстояние — не «театр точности». Он напрямую определяет, встанет ли тяга без преднатяга и останется ли так под нагрузкой. Тяга на 0,5 мм короче создаёт постоянное растяжение в крепеже; на 0,5 мм длиннее — поперечный изгиб в точке крепления к раме. В обоих случаях все сопряжённые компоненты изнашиваются быстрее. На гоночной технике с частыми осмотрами чуть нештатная тяга означает лишь более раннюю замену втулок. На серийной машине или клиентской сборке, которая не увидит гаечный ключ 16 000 км, это проблема надёжности, которая заявляет о себе в худший момент.
Фаски завершают ЧПУ-последовательность — C0,5-C1,0 мм на всех внешних кромках, наносятся прямо в программе фасочной фрезой. Это не косметика: острые кромки — концентраторы напряжений, и под циклической нагрузкой усталостные трещины зарождаются именно там. Фаска распределяет напряжение по большему радиусу и ощутимо продлевает жизнь детали. Внутренние переходы и углы, куда не достаёт инструмент, доводит ручное removal заусенцев скребком.
Отделка поверхности: почему последовательность — это всё
Последовательность обработки — полировка, затем сверление боковых отверстий с нарезанием резьбы, затем анодирование — покупателям, не видевшим процесс, кажется перевёрнутой. Она не перевёрнута.
Виброполировка помещает обработанные тяги в барабан с керамическими медиа и абразивной пастой. Тумблинг одновременно убирает следы инструмента, риски и микро-заусенцы на всех поверхностях. Целевая шероховатость: Ra 0,8 и лучше. Функциональная выгода не только во внешнем виде. Более гладкая подложка позволяет оксидному слою анодирования нарастать равномерно. Шероховатые поверхности с пиками и впадинами дают неравномерный слой — толстый во впадинах, тонкий на пиках — что ослабляет и защиту от коррозии, и внешний вид.
Если боковые отверстия сверлят до полировки, медиа забивается в отверстия и почти не вычищается. Резьба, нарезанная до полировки, стачивается. Последовательность не подлежит обсуждению.
Анодирование — здесь закладывается долговечность. Применяются два типа:
- Тип II (стандартное анодирование): слой 5-25 мкм. Хорошая антикоррозийность, принимает краситель, дешевле. Подходит для общего aftermarket.
- Тип III (твёрдое анодирование): слой 25-50 мкм, твёрдость поверхности около HV 400. Заметно выше износостойкость и стойкость к абразиву. Правильный выбор для поверхностей отверстий в контакте с втулками и везде, где деталь испытывает повторяющийся абразивный контакт.
Деталь, отличающая профессиональное анодирование от любительского: защита резьбы. Анодирование наращивает оксидный слой внутрь алюминия, потребляя основной материал. Незащищённая резьба M6 в 7075 после твёрдого анодирования не пройдёт калибр. Используются две взаимодополняющие стратегии: силиконовые пробки полностью не пускают ванну к геометрии резьбы, а отверстие под резьбу рассверливается на 0,02-0,03 мм больше до нарезания, компенсируя остаточный рост покрытия у краёв пробки. Пробка — главный барьер; увеличение — страховка. И то и другое закладывается в процесс до отправки первой детали, а не обнаруживается по полевым возвратам.
Вторичные операции: сверление, нарезание резьбы и сборка
После полировки, но до того как деталь отправится в ванну анодирования, сверлятся боковые отверстия и нарезается резьба. Логика проста: обработка чистого алюминия даёт чистую геометрию; последующее анодирование покрывает всё равномерно, причём резьбовые отверстия закрываются пробками для защиты размеров, как описано выше.
Боковые отверстия — масляные каналы, отверстия стяжных болтов, вентиляция — требуют отдельной оснастки. Специальные мягкие губки с ЧПУ-обработкой держат отполированную деталь без следов зажима, сохраняя положение отверстия в допуске.
За сверлением следует нарезание резьбы. Именно на 7075-T6 предпочтительны накатные метчики вместо режущих. Накатные метчики не режут, а выдавливают материал: прочнее впадина резьбы и лучше поверхность. На более твёрдых сплавах режущие метчики чаще выкрашиваются и дают более слабую резьбу. Разница в цене минимальна; разница в качестве резьбы — нет.
Сборка — запрессовка бронзовых втулок, полимерных втулок или сферических подшипников по спецификации — последний шанс повредить деталь перед отправкой. Ручной пресс давит без контроля усилия. Сервопресс с мониторингом «усилие-перемещение» в реальном времени записывает всю кривую запрессовки: ожидается плавный рост усилия в зоне посадки. Внезапный скачок — признак перекоса втулки; пик ниже ожидаемого — признак завышенного диаметра отверстия. Ни то, ни другое не пройдёт визуальный контроль, и ни то, ни другое не даёт надёжной посадки.
Финальная проверка момента на самостопорящихся крепежах выполняется калиброванным динамометрическим ключом при 5-8 Н·м для M4-M6 в алюминии, по документированной спецификации.
Контроль качества: проверка на КИМ и что она на самом деле измеряет
Размерный контроль продольных тяг работает на двух уровнях: 100% измерение размеров, определяющих функцию, и высокочастотный выборочный контроль второстепенных параметров.
- Контроль на КИМ (координатно-измерительной машине) охватывает критические параметры:
- Межцентровое расстояние: КИМ щупает оба центра отверстий и вычисляет фактическое расстояние. Допуск: ±0,01-0,02 мм. Детали вне окна бракуются или переделываются — без «отгрузим и надеемся».
- Параллельность отверстий: ось большого отверстия сравнивается с осью малого. Тяга с непараллельными отверстиями заклинивает под нагрузкой и передаёт усилие на втулку в направлении, для которого она не предназначена.
- Перпендикулярность отверстия к торцу: ось отверстия измеряется относительно торца тяги. Отклонение создаёт неравномерное распределение нагрузки по ширине контакта втулки и ускоряет износ одного края.
- Цилиндричность: сканируется несколько сечений отверстия, чтобы подтвердить истинный цилиндр — не овал от отжима инструмента, не конус от износа. Некруглое отверстие изнашивается неравномерно и может проворачивать втулку под динамической нагрузкой.
По техническим стандартам SAE International позиционная точность межцентрового расстояния устойчиво определяется как главный фактор ресурса втулок и шарниров в рычагах подвески. Штангенциркуль не может надёжно проверить этот размер в производстве; КИМ — единственный метод, дающий прослеживаемые и повторяемые данные.
Частые проверки штангенциркулем дают оператору быструю обратную связь по второстепенным размерам: общая длина, внешний профиль, положение боковых отверстий. Точность штангенциркуля не дотягивает до КИМ, но на частоте, позволяющей ловить дрейф процесса, проверка каждые несколько деталей даёт действенную информацию до того, как плохой тренд превратит всю партию в брак.
На анодированных поверхностях толщина покрытия проверяется вихретоковым методом. MIL-A-8625F — американская военная спецификация на анодные покрытия алюминия — определяет критерии приёмки покрытий типов II и III, на которые ссылаются производители точных деталей даже в коммерческих применениях — не потому, что военные контракты этого требуют, а потому, что методики испытаний однозначны и прослеживаемы.
Маркировка, упаковка и квалификация поставщиков
Лазерная гравировка волоконным лазером наносит на анодированную поверхность каждой детали номер производственной партии, марку материала (например, «7075-T6») и логотип клиента. Мощность и скорость сканирования подбираются под сплав и покрытие: слишком поверхностно — маркировка исчезнет при обращении; слишком глубоко — оксидный слой повредится на видимой площади. Внешний вид — белые символы от абляции оксида или тёмные метки от повторного окисления — зависит от параметров и предпочтений клиента.
Прослеживаемость партий — практическое требование B2B-закупщиков. Когда в поле всплывёт проблема качества — а рано или поздно она всплывёт, — возможность извлечь номер затронутой партии из маркировки и сверить его с отчётом КИМ и сертификатом на материал — это разница между локализованным отзывом и проблемой вслепую.
Упаковка — инженерия финальной стадии. Лоток из вспененного полиэтилена EPE, вырезанный по форме, удерживает каждую тягу отдельно от соседних. Точные детали не приезжают навалом в одной коробке; EPE предотвращает косметические повреждения и — что важнее — вмятины и контактные следы, способные сместить металл на поверхности, затолерированной до 0,01 мм.
При квалификации поставщика продольных тяг эти вопросы показывают, документирован процесс или импровизирован:
- Какой сплав и состояние? Предоставите сертификаты плавки?
- Плита проходит снятие напряжений перед обработкой?
- Маскируете ли резьбу при анодировании, и какой перезаготовку диаметра под сверление закладываете под покрытие?
- Сервопресс с контролем усилия или ручной пресс?
- Отчёты КИМ для контроля первой детали доступны?
Поставщик, отвечающий на все пять без запинки, ведёт процесс, продуманный от начала до конца. Тот, кто мяется на любом из них, скорее всего, так и не стабильно достигал ±0,01-0,02 мм межцентрового расстояния, чтобы понимать, важно ли это.
Ни один из шагов выше не экзотика. Это то, что лучшие производители продольных тяг уже делают, и то, что действительно нужно детали с допусками в сотые доли миллиметра, чтобы работать как обещано. Когда разговор смещается с «сколько стоит» на «как устроен процесс», вы задаёте правильный вопрос — и теперь знаете, какие ответы слушать.