Почему обработка поверхности критически важна
У алюминиевых сплавов есть природное свойство: они образуют чрезвычайно тонкий оксидный слой (около 2–3 нанометров), защищающий основной металл. Но защитные возможности этого естественного слоя сильно ограничены: под воздействием солевого тумана, противогололёдных реагентов и горячей тормозной пыли плёнка быстро разрушается. Когда коррозия началась, прочность алюминия стремительно падает.
По реальным случаям, необработанные алюминиевые проставки колёс в прибрежных регионах или на севере с обильным применением реагентов могут не прослужить и двух лет. А тот же продукт с правильной обработкой поверхности? Хорошо работает и через 5–8 лет. В этом ценность обработки поверхности: дело не в эстетике, а в страховке конструктивной безопасности.
Помимо коррозионной стойкости, обработка поверхности влияет и на другие показатели. Например, твёрдость: после твёрдого анодирования твёрдость поверхности алюминия может достигать HV400–600 (по Виккерсу), приближаясь к некоторым инструментальным сталям. Это значит лучшую стойкость к царапинам — явное преимущество, если вы часто снимаете и ставите колёса.
На рынке три основных вида обработки поверхности: твёрдое анодирование, порошковая окраска и обработка Dacromet. У каждого свои случаи применения и своя цена. Ошибётесь с выбором — либо потратите деньги зря, либо оставите бреши в безопасности.
Твёрдое анодирование — наука премиальных решений
Обычное и твёрдое анодирование
Обычное анодирование (тип II) создаёт оксидный слой толщиной около 5–25 микрометров, в основном для декора и лёгкой защиты. Твёрдое анодирование (Hard Coat Anodizing / тип III) — совсем другое дело:
- Толщина оксидного слоя: 50–100 микрометров (в 4–10 раз толще обычного)
- Твёрдость поверхности: HV400–600 (у обычного анодирования только HV200–300)
- Коррозионная стойкость: испытания в нейтральном солевом тумане превышают 1000 часов (обычное анодирование ~300 часов)
- Износостойкость: в 10–20 раз выше, чем у необработанного алюминия
Разница в процессе — в плотности тока и составе электролита. Твёрдое анодирование использует более высокую плотность тока и низкотемпературный электролит (обычно 0–5 °C), благодаря чему оксидный слой растёт плотнее и толще. Соответственно растёт и стоимость: проставки той же спецификации с твёрдым анодированием стоят на 30–50 % дороже, чем с обычным.
Преимущество чёрного твёрдого анодирования
Чёрная поверхность на премиальных проставках колёс — это, как правило, чёрное твёрдое анодирование. После формирования оксидного слоя краситель вводится в поры и закрепляется герметизацией, «запирая» цвет внутри слоя. Поэтому он не отслаивается и не выцветает, как краска.
Исходя из практики профессиональной фабрики проставок колёс, чёрное твёрдое анодирование — это не только внешний вид, но и функциональное преимущество: чёрный твёрдый анодный слой хорошо рассеивает тепло излучением, помогая проставке быстрее сбрасывать тепло при сильном торможении и снижая риск размягчения материала от нагрева. Для владельцев спортивных автомобилей и агрессивных водителей это реальная польза.
Ограничения твёрдого анодирования и конструктивные соображения
Это не идеально. Во-первых, работает только на алюминии — сталь анодировать нельзя. Во-вторых, если оксидный слой сильно поцарапан или сколот, открытая алюминиевая основа всё равно будет корродировать — хотя сам оксидный слой, в отличие от покрытий, не отслаивается пластами.
Профессиональный нюанс: слои твёрдого анодирования имеют толщину (обычно двунаправленный рост — половина уходит в основу, половина растёт наружу). Качественные проставки учитывают эту допуск на этапе проектирования, гарантируя, что после обработки точность центрального отверстия и отверстий PCD останется в пределах ±0,02 мм. Это пример скоординированного контроля CNC-точности и поверхностной обработки.
По стоимости поверхностная обработка комплекта из 4 проставок с твёрдым анодированием занимает около 15-20% общей себестоимости. Поэтому бюджетные продукты редко используют этот процесс.

Порошковая окраска — практичный и долговечный выбор
Сравнение характеристик
По данным отраслевых испытаний, порошковая окраска в некоторых отношениях превосходит анодирование:
- Ударопрочность: порошковое покрытие обладает некоторой эластичностью и лучше переносит удары, чем твёрдые, но хрупкие анодные слои
- Толщина покрытия: обычно 100–150 микрометров, толще твёрдого анодирования
- Химическая стойкость: лучшая стойкость к тормозной жидкости, бензину и другим химикатам
- Испытание солевым туманом: качественное порошковое покрытие выдерживает 1000–1500 часов
Но у порошковой окраски есть явные слабости: это накладной слой, а не интегрированный, поэтому существует риск отслоения. Если покрытие пробито камнем или поцарапано, влага проникает через повреждение и вызывает подплёночную коррозию (в просторечии «вздутие»). Анодные слои, растущие из основы, проблемы отслоения не имеют.
Есть и скрытый риск — неравномерность покрытия. Если порошок нанесён неровно, плоскостность посадочной поверхности проставки может выйти за допуск. Ошибка всего в 0,1 мм способна вызвать вибрации от динамического дисбаланса на высокой скорости. Поэтому в топовых изделиях монтажные контактные поверхности обычно перешлифовывают или используют анодирование, чтобы гарантировать точность плоского контакта.
Преимущества применения
Главное преимущество порошковой окраски — практически неограниченный выбор цветов. Хотите красные, синие, золотые или даже радужные проставки? Порошковая окраска легко это обеспечит. Анодирование, ограниченное электрохимическими принципами, предлагает относительно узкую палитру (в основном чёрный, серый, золотой, синий).
По стоимости: вложения в оборудование для порошковой окраски высоки, но себестоимость единицы на 15–25 % ниже, чем у твёрдого анодирования. Поэтому она популярна в среднем сегменте — достойная защита по цене ниже, чем у твёрдого анодирования.
С точки зрения долговечности порошковая окраска хороша в сухом и мягком климате, но в условиях экстремальной коррозии (побережье или регионы с обильным применением реагентов) долгосрочные характеристики твёрдого анодирования стабильнее.
📊 Краткий справочник по обработке поверхности
- Твёрдое анодирование: лучшая коррозионная стойкость, не отслаивается, высокая стоимость
- Порошковая окраска: хорошее соотношение цены и качества, богатая палитра, риск отслоения
- Обычное анодирование: сильный декоративный эффект, умеренная защита, умеренная стоимость
- Без обработки: только для выставки в помещении, при реальной эксплуатации коррозия гарантирована
Другие виды обработки и правда о голом алюминии
Обработка Dacromet — лучший партнёр болта
Многие сосредоточены на обработке поверхности корпуса проставки и упускают из виду сопутствующие болты и гайки. На деле этот крепёж испытывает ещё более жёсткую коррозионную нагрузку: он напрямую находится внутри ступицы, где скапливаются грязь, соль и тормозная пыль.
Dacromet — это антикоррозионное покрытие, созданное специально для крепежа; его основные компоненты — алюминиевые чешуйки, цинковый порошок и хромовая кислота. Его уникальные преимущества:
- Без водородного охрупчивания: традиционное гальваническое покрытие вызывает водородное охрупчивание высокопрочных болтов, Dacromet полностью его исключает
- Превосходная защита от коррозии: в солевом тумане выдерживает 500–1000 часов — в 7–10 раз больше обычного цинкования
- Термостойкость: выдерживает температуру свыше 300 °C (возле тормозного диска нередко превышает 200 °C)
- Хорошая проникающая способность: проникает в резьбу и зазоры, обеспечивая защиту со всех сторон
Поэтому премиальные проставки колёс специально подчёркивают «болты Dacromet» — это важное звено антикоррозионной цепи всей системы.
Реальные характеристики голого алюминия
Теоретически естественные оксидные слои алюминия 6061-T6 и 7075-T6 обеспечивают базовую защиту. В сухой среде без загрязнений голый алюминий может работать. Но в реальности таких идеальных условий почти не бывает.
По многолетним отзывам пользователей, проставки колёс из голого алюминия быстро разрушаются в таких условиях:
- Прибрежные регионы: заметные белые продукты коррозии появляются за 6 месяцев
- Зоны применения противогололёдной соли: шероховатость поверхности заметно возрастает после одной зимы
- Промышленно загрязнённые районы: кислотные дожди ускоряют разрушение оксидного слоя
Ещё опаснее то, что алюминий в прямом контакте со сталью (ступица, болты) вызывает гальваническую коррозию. Проставки из голого алюминия и стальные болты образуют гальванический элемент, где алюминий выступает анодом и ускоряет коррозию. Поэтому профессиональные производители никогда не рекомендуют изделия из голого алюминия.
Единственный разумный сценарий для голого алюминия — выставочные автомобили в помещении или очень редко используемые машины в полностью сухом климате. Даже тогда большинство специалистов советует хотя бы обычное анодирование — рост стоимости невелик, а запас безопасности вырастает многократно.
Как выбрать идеальную обработку поверхности
По климатической среде
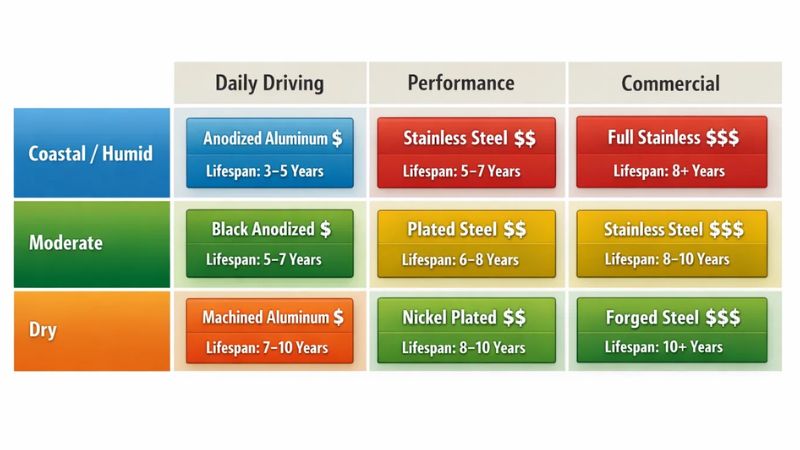
В мягком сухом климате внутренних регионов (например, на юго-западе США или в глубине Австралии) порошковая окраска — оптимальный по цене вариант. Её защиты достаточно, она на 15–25 % дешевле твёрдого анодирования и предлагает больше цветов.
В прибрежных регионах, при высокой влажности или обильном применении реагентов безопаснее твёрдое анодирование. Хотя первоначальные затраты выше, за срок службы 5–8 лет его коррозионная стойкость явно превосходит порошковое покрытие. С точки зрения долгосрочных затрат отказ от преждевременной замены на деле экономит деньги.
В холодных регионах есть ещё одна особенность: при низких температурах порошковое покрытие может становиться хрупким и хуже переносить удары. Анодные слои сохраняют стабильные характеристики на морозе. Среди пользователей в Канаде и Северной Европе доля твёрдого анодирования заметно выше, чем в тёплых регионах — это не случайно.
По интенсивности использования
Повседневные автомобили, 10–15 тыс. км в год, замена шин раз в 2–3 года. При такой интенсивности достаточно обычного анодирования или даже качественной порошковой окраски. Твёрдое анодирование — приятное дополнение, а не необходимость.
Постоянные участники трекдеев и серьёзные внедорожники, часто снимающие и устанавливающие шины и постоянно сталкивающиеся с экстремальными условиями. Здесь преимущества твёрдого анодирования проявляются в полной мере: более высокая износостойкость позволяет слою выдерживать больше циклов монтажа и ударов без преждевременного разрушения.
Коммерческий транспорт и тяжёлые пикапы: если используются стальные проставки, лучше порошковая окраска (сталь не анодируется). Качественное порошковое покрытие при регулярном осмотре гарантирует срок службы 3–5 лет.
Анализ затрат и выгод
| Surface Finish | Additional Cost | Typical Life (Street) | Typical Life (Track) | Notes |
|---|---|---|---|---|
| Basic choice | +$20-30 | 3-4 years | 5-6 years | Basic choice |
| Powder coating | +$30-40 | 4-5 years | 6-8 years | High value |
| Hard anodizing | +$50-70 | 7-10 years | 10+ years | Long-term optimal |
С точки зрения совокупной стоимости жизненного цикла твёрдое анодирование стоит на 50–70 $ дороже в начале, но в прибрежных регионах может служить 7–10 лет. Голый алюминий или обычное анодирование может потребовать замены через 2–4 года, и суммарные затраты оказываются выше — не считая работы и простоя при замене.
Поэтому профессиональные гоночные команды и активные пользователи единодушно выбирают твёрдое анодирование: они считают совокупную стоимость, а не цену одной покупки.
Определение качества и повседневное обслуживание
Как отличить настоящее твёрдое анодирование от поддельного
Некоторые товары на рынке заявлены как «твёрдое анодирование», но на деле это обычное анодирование или даже краска. Способы распознать:
- Проверка твёрдости: настоящее твёрдое анодирование при сильном царапании ключом оставляет лишь слабые следы; обычное анодирование или покрытия дают явные царапины
- Равномерность цвета: цвет твёрдого анодирования проникает в оксидный слой, поэтому даже фаски по краям остаются равномерно чёрными; краска или плохая обработка обнажает цвет основы на углах
- Изменение массы: анодирование слегка увеличивает массу (сам оксидный слой имеет вес), а покрытия добавляют более заметный вес
Рекомендации по повседневному обслуживанию
Очистка: нейтральным очистителем и мягкой щёткой удалите тормозную пыль и остатки соли
Осмотр: уделите внимание болтовым отверстиям и контактным поверхностям на предмет аномального износа или признаков коррозии
Момент затяжки: подтяните болты до нормы (обычно 80–140 Н·м)
Защита: никогда не наносите смазку на резьбу болтов или фрикционные поверхности проставки и ступицы — смазка снижает коэффициент трения, вызывая аномальный преднатяг болтов и даже самопроизвольное ослабление. Наносите лишь минимум противозадирной смазки на центрирующее кольцо центрального отверстия проставки, чтобы предотвратить задир алюминия по стали
Обслуживание порошковой окраски сводится к недопущению повреждения покрытия. Если вы обнаружили отслоение или глубокие царапины, незамедлительно отремонтируйте или замените — оголённая алюминиевая основа быстро корродирует.
Обработка поверхности — гарантия характеристик, а не украшение
Выбор поверхностной обработки проставки колеса — это, по сути, баланс трёх факторов: суровости среды, ожидаемого срока службы и бюджетных ограничений.
Для пользователей в прибрежных регионах, при высокой влажности или интенсивном применении противогололёдных солей твёрдое анодирование — оптимальное долгосрочное решение: хотя оно обходится на 50–70 $ дороже при покупке, 7–10 лет стабильной работы доказывают ценность этой инвестиции.
Для повседневных пользователей в сухих внутренних регионах качественная порошковая окраска — отличный вариант по соотношению цены и качества: достаточная защита, умеренная стоимость и более богатый выбор цветов.
Что касается проставок из необработанного алюминия, то, каким бы хорошим ни был материал, в реальной эксплуатации это неразумный выбор. Экономия 20–30 $ не стоит возможных рисков для безопасности и затрат на частую замену.
Последнее напоминание: качество поверхностной обработки — ключевой показатель профессионализма производителя. Добросовестные заводы проставок колёс чётко указывают процессы поверхностной обработки, предоставляют соответствующие протоколы испытаний (например, длительность испытания в соляном тумане) и дают гарантию качества. Если этой информации нет, то, как бы ни была заманчива цена, действуйте осторожно.